+86-17751508901


Внутренняя насадка титанового теплообменника-колонны: производитель, цена 2026
2026-08-15
- Внутренняя насадка титанового теплообменника-колонны: производитель, цена и технические решения 2026
- Что такое внутренняя насадка титанового теплообменника-колонны и её роль в процессе
- Где применяется внутренняя насадка титанового теплообменника-колонны: отраслевые сценарии
- Основные характеристики и параметры выбора
- Как выбрать внутреннюю насадку титанового теплообменника-колонны: пошаговый алгоритм
- Диапазон цен на внутреннюю насадку титанового теплообменника-колонны в 2026 году
- Сравнение моделей и материалов: Титан vs Нержавеющая сталь vs Специальные сплавы
- Типичные ошибки при выборе и монтаже
- Логистика и экспортные особенности
- FAQ: Часто задаваемые вопросы о титановых насадках
- Рекомендации по покупке и взаимодействию с производителем
- Заключение
Внутренняя насадка титанового теплообменника-колонны: производитель, цена и технические решения 2026
Внутренняя насадка титанового теплообменника-колонны — это критически важный элемент массообменного оборудования, предназначенный для интенсификации процессов разделения смесей в агрессивных химических средах. В условиях промышленного производства 2026 года, где требования к коррозионной стойкости и энергоэффективности достигли пиковых значений, использование титановых насадок (регулярной или нерегулярной структуры) становится не просто альтернативой, а инженерным стандартом для нефтегазовой, химической и фармацевтической отраслей. Данный компонент обеспечивает максимальную площадь контакта фаз «жидкость-пар» при минимальном гидравлическом сопротивлении, что напрямую влияет на чистоту конечного продукта и операционные расходы предприятия.
Поиск надежного поставщика и понимание ценообразования на внутреннюю насадку титанового теплообменника-колонны требуют глубокого анализа не только стоимости металла, но и сложности геометрического профилирования, качества сварных швов и соответствия международным стандартам (ГОСТ, ASME, DIN). В этом материале мы подробно разберем, как формируется рыночная цена в 2026 году, какие технические параметры определяют эффективность насадки, и почему выбор производителя должен базироваться на аудите производственных мощностей, а не только на коммерческом предложении. Мы рассмотрим реальные кейсы внедрения, сравним типы насадок и предоставим алгоритм выбора, который поможет инженерам и закупщикам избежать типичных ошибок при модернизации колонного оборудования.
Что такое внутренняя насадка титанового теплообменника-колонны и её роль в процессе
Насадка (или контактное устройство) внутри колонны представляет собой объемную структуру, которая распределяет потоки пара и жидкости, создавая развитую поверхность для тепло- и массообмена. Когда материалом изготовления выступает титан (чаще всего марки ВТ1-0, Grade 1, Grade 2 или сплавы типа ВТ6), это обусловлено необходимостью работы в средах, где нержавеющие стали (например, AISI 316L) быстро деградируют.
Ключевые функции титановой насадки:
- Коррозионная защита: Титан образует прочную оксидную пленку, устойчивую к хлоридам, органическим кислотам и окислительным средам. Это продлевает срок службы колонны до 20–25 лет, даже при температурах выше 100°C.
- Гидродинамическая оптимизация: Геометрия насадки (сетчатая, пластинчатая, спиральная) рассчитывается так, чтобы предотвратить захлебывание колонны и обеспечить равномерное орошение.
- Механическая прочность при малом весе: Плотность титана (~4.5 г/см³) почти вдвое ниже плотности стали, что снижает нагрузку на опорные решетки колонны и фундаментные конструкции.
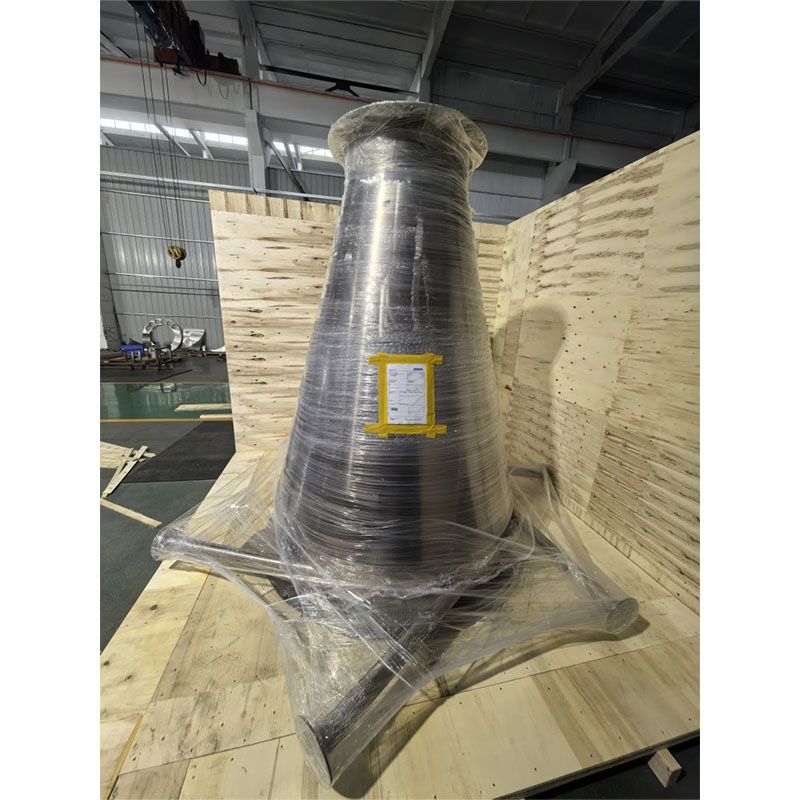
В контексте запроса «внутренняя насадка титанового теплообменника-колонны», важно понимать, что речь идет не о цельной детали, а о сложном сборном узле. Насадка монтируется секциями, каждая из которых должна быть идеально подогнана к стенкам колонны для исключения «пристеночного эффекта» — ситуации, когда поток идет по периметру, игнорируя центр аппарата, что резко снижает КПД разделения.
Где применяется внутренняя насадка титанового теплообменника-колонны: отраслевые сценарии
Специфика применения титановых контактных устройств диктуется агрессивностью технологических сред. В 2026 году основные потребители данной продукции сосредоточены в следующих секторах:
1. Нефтегазовая промышленность и НПЗ
При переработке высокосернистой нефти и газовом конденсате выделяются сероводород и хлориды. Традиционные стали подвергаются питтинговой и щелевой коррозии. Титановая насадка в колоннах стабилизации конденсата или абсорбции кислых газов позволяет работать без ингибиторов коррозии, снижая эксплуатационные затраты. Пример: колонна диаметром 2400 мм, высота насадочного слоя 12 метров. Замена стальной насадки на титановую увеличила межремонтный период с 2 до 8 лет.
2. Химическое производство (органический синтез)
Производство уксусной кислоты, фенола, капролактама требует использования сред с высокой концентрацией кислот. Здесь часто применяются регулярные насадки из титановой фольги толщиной 0.1–0.2 мм. Высокая точность гофрирования обеспечивает эффективное разделение изомеров. Для таких процессов критична чистота поверхности титана, исключающая каталитическое разложение продуктов.
3. Фармацевтика и производство удобрений
В производстве удобрений (например, аммиачной селитры) присутствуют нитраты и аммоний, вызывающие коррозию под напряжением. Титан инертен к этим соединениям. В фармацевтике, помимо коррозионной стойкости, важен фактор отсутствия загрязнения продукта ионами металлов (титан биосовместим и нетоксичен), что соответствует строгим нормам GMP.
4. Опреснение и водоподготовка
Хотя это не всегда классические «теплообменники-колонны», процессы дистилляции морской воды используют титановые насадки в испарительных аппаратах. Соленая вода при высоких температурах крайне агрессивна, и титан остается единственным экономически оправданным конструкционным материалом для долгосрочной эксплуатации.
Основные характеристики и параметры выбора
При формировании технического задания на закупку внутренней насадки титанового теплообменника-колонны, инженеры должны оперировать следующими ключевыми параметрами. Отклонение от них ведет либо к перерасходу бюджета, либо к аварийной остановке производства.
| Параметр | Описание и влияние на процесс | Типичные значения для титана |
|---|---|---|
| Удельная поверхность (a) | Площадь контакта фаз на единицу объема. Чем выше, тем эффективнее разделение, но выше сопротивление. | 125 – 750 м²/м³ |
| Коэффициент свободного объема (ε) | Доля пустого пространства в насадке. Определяет пропускную способность колонны. | 0.90 – 0.98 (для регулярных насадок) |
| Толщина элемента | Влияет на механическую жесткость и стоимость материала. Титан дорог, поэтому стремятся к минимальной толщине. | 0.1 мм – 0.5 мм (фольга/лист) |
| Марка титана | Определяет коррозионную стойкость и свариваемость. | VT1-0 (Grade 1), VT1-00 (Grade 2), Gr.12 |
| Гидравлическое сопротивление | Перепад давления на метр высоты насадки. Критично для вакуумных процессов. | 1 – 3 мбар/м (при рабочей нагрузке) |
| Тип упаковки | Регулярная (упорядоченная) или нерегулярная (хаотичная). | Регулярная предпочтительнее для титана из-за экономии материала |
Инженерное примечание: При выборе удельной поверхности необходимо учитывать вязкость жидкой фазы. Для высоковязких сред (>1 сСт) использование высокоповерхностных насадок (>500 м²/м³) не рекомендуется, так как это приводит к быстрому загрязнению и росту перепада давления. В таких случаях лучше использовать крупногабаритные кольца Рашига или Палля из титана, несмотря на их меньшую эффективность.
Как выбрать внутреннюю насадку титанового теплообменника-колонны: пошаговый алгоритм
Процесс выбора поставщика и конфигурации насадки в 2026 году усложнился из-за волатильности цен на сырье и логистических ограничений. Ниже приведен алгоритм, позволяющий минимизировать риски.
- Аудит коррозионной среды:
- Определите точный состав среды (концентрация кислот, наличие фторидов, хлоридов, температура, давление).
- Проведите лабораторные испытания образцов титана в вашей среде в течение 72–168 часов. Не полагайтесь только на справочные данные.
- Гидравлический расчет:
- Используйте специализированное ПО (Aspen Plus, HYSYS) для моделирования работы колонны с различными типами насадок.
- Определите точку захлебывания и рабочую точку (обычно 60–80% от точки захлебывания).
- Выбор геометрии:
- Для вакуумных процессов выбирайте регулярную насадку с низким сопротивлением.
- Для процессов с твердыми примесями рассмотрите нерегулярную насадку или крупные блоки, которые легче очищать.
- Оценка производителя:
- Запросите сертификаты на материал (Mill Certificate) с указанием химического состава и механических свойств.
- Уточните метод сварки. Для титана обязательна аргонодуговая сварка (TIG) в среде защитного газа высокой чистоты или в вакуумных камерах. Наличие цветных побежалостей на швах недопустимо — это признак окисления и снижения коррозионной стойкости.
- Логистика и упаковка:
- Титановая фольга крайне легко деформируется. Требуйте жесткой каркасной упаковки (деревянные или металлические клетки) с фиксацией блоков.
Диапазон цен на внутреннюю насадку титанового теплообменника-колонны в 2026 году
Ценообразование на титановые насадки является одним из самых сложных вопросов в закупках. Цена не фиксируется в прайс-листах, так как каждый проект уникален. Однако, анализируя рынок 2026 года, можно выделить основные драйверы стоимости.
Что влияет на стоимость?
- Биржевая стоимость титанового слитка: Базовая цена сырья колеблется. В 2025–2026 годах наблюдается тенденция к стабилизации, но премии за сложные сплавы сохраняются.
- Сложность профилирования: Изготовление регулярной насадки требует высокоточного гофрировочного оборудования. Чем сложнее рисунок гофра, тем выше цена за м³.
- Объем заказа: Производство мелких партий (менее 5 м³) нерентабельно для крупных заводов из-за затрат на переналадку станков. Цена за единицу объема может быть на 30–50% выше, чем при заказе от 50 м³.
- Контроль качества: Включение в стоимость рентгенографического контроля швов, ультразвуковой дефектоскопии и паспортизации каждого блока.
Ориентировочные цены (B2B сегмент, РФ и СНГ)
Важно: Цены указаны ориентировочно и могут меняться в зависимости от курса валют и условий поставки.
- Нерегулярная насадка (кольца, седла): от 80 000 до 150 000 руб./м³. Зависит от толщины стенки и размера элемента.
- Регулярная блочная насадка (листовая): от 250 000 до 450 000 руб./м³. Высокая стоимость обусловлена трудоемкостью сборки блоков и сварки.
- Сетчатые насадки: от 180 000 до 300 000 руб./м³. Зависит от типа плетения и диаметра проволоки.
При сравнении предложений обратите внимание: дешевая внутренняя насадка титанового теплообменника-колонны часто означает использование вторичного титана или нарушение технологии сварки. Экономия на этапе закупки может привести к разрушению насадки через 6–12 месяцев работы, что повлечет затраты на остановку производства, демонтаж и замену, превышающие первоначальную экономию в 10 раз.
Сравнение моделей и материалов: Титан vs Нержавеющая сталь vs Специальные сплавы
Часто возникает вопрос: всегда ли титан является лучшим выбором? Сравним его с альтернативами для понимания экономической целесообразности.
| Критерий | Титан (Grade 1/2) | Нержавеющая сталь (AISI 316L) | Хастеллой (Ni-Mo-Cr) |
|---|---|---|---|
| Коррозионная стойкость (HCl, Cl-) | Отличная | Низкая (риск питтинга) | Высокая |
| Стоимость материала | Высокая | Средняя | Очень высокая |
| Вес конструкции | Легкий | Тяжелый | Тяжелый |
| Свариваемость | Требует строгой защиты аргоном | Простая | Сложная, риск трещин |
| Срок службы в агрессивной среде | > 20 лет | 1–3 года | > 15 лет |
| Рекомендация | Выбор №1 для хлоридов и окислителей | Только для нейтральных сред | Для восстановительных кислот (H2SO4) |
Вывод: Если ваша среда содержит хлориды, бромиды или окислительные кислоты, титан безальтернативен. Если среда восстановительная (например, серная кислота определенной концентрации), титан может корродировать, и здесь следует рассмотреть сплавы на основе никеля. Ошибка в выборе материала фатальна.
Типичные ошибки при выборе и монтаже
На основе анализа отказов оборудования за последние 5 лет, можно выделить следующие критические ошибки:
- Игнорирование распределителей жидкости: Даже самая дорогая титановая насадка не будет работать эффективно, если жидкость подается неравномерно. Часто заказчики экономят на системе распределения, что сводит на нет преимущества высокой поверхности насадки.
- Загрязнение при монтаже: Монтажники, работающие со сталью, могут занести частицы железа на поверхность титана. В дальнейшем эти частицы становятся очагами коррозии. Требуется выделенный инструмент и «чистая комната» для сборки титановых узлов.
- Неправильная фиксация: Титан имеет другой коэффициент термического расширения по сравнению со стальным корпусом колонны. При нагреве насадка может расшириться иначе, чем корпус, что приведет к заклиниванию или разрушению блоков. Необходимо использовать компенсационные элементы.
- Отсутствие входного контроля: Принятие насадки без проверки геометрии блоков. Деформированный блок невозможно плотно установить, образуются каналы для проскока пара.
Логистика и экспортные особенности
В 2026 году логистика промышленных грузов требует тщательного планирования. Титановая насадка — груз негабаритный (по объему) и чувствительный к повреждениям.
- Упаковка: Каждый блок насадки должен быть упакован в индивидуальную термоусадочную пленку для защиты от влаги и пыли. Затем блоки укладываются в деревянные ящики с фанерными прокладками.
- Таможенное оформление: При экспорте или импорте важно правильно указать код ТН ВЭД (обычно группа 81 или 73, в зависимости от степени обработки). Наличие сертификата происхождения формы СТ-1 или аналога может снизить таможенные пошлины.
- Страхование: Рекомендуется полное страхование груза, так как повреждение тонкостенных титановых элементов практически не подлежит ремонту в полевых условиях.
FAQ: Часто задаваемые вопросы о титановых насадках
В: Можно ли ремонтировать поврежденную титановую насадку?
О: Локальный ремонт возможен только методом аргонодуговой сварки в заводских условиях. Полевая сварка крайне не рекомендуется из-за риска загрязнения и окисления. Если повреждено более 5% объема блока, рекомендуется замена блока целиком.
В: Какой срок поставки внутренней насадки титанового теплообменника-колонны?
О: Стандартный срок производства составляет 6–10 недель с момента утверждения чертежей. Это связано с длительностью процессов штамповки, гофрирования и контроля качества. Срочные заказы возможны с наценкой 20–30%.
В: Совместим ли титан с фтористым водородом (HF)?
О: Нет! Титан активно реагирует с фторидами и плавиковой кислотой. В средах, содержащих даже следы фторидов, использование титана запрещено. Используйте никелевые сплавы или графит.
В: Как проверить качество титана при приемке?
О: Запросите сертификат качества завода-изготовителя металла. Проведите спектральный анализ выборочных образцов. Визуально поверхность должна быть матово-серой, без радужных пятен (побежалостей) и вкраплений.
В: Влияет ли марка титана на цену насадки?
О: Да. Технический титан (ВТ1-0) дешевле сплавов. Однако для большинства химических применений достаточно технического титана. Переплата за сплавы (например, ВТ6) оправдана только при высоких механических нагрузках или специфических температурах.
Рекомендации по покупке и взаимодействию с производителем
Выбор партнера для производства внутренней насадки титанового теплообменника-колонны должен строиться на принципах прозрачности и технической компетенции. Не ищите самого дешевого предложения. Ищите того, кто задаст вам правильные вопросы о вашем процессе.
На рынке 2026 года особое внимание привлекают компании, способные предложить полный цикл создания продукции — от конструкторской проработки до сертифицированного изготовления. Ярким примером такого подхода является ООО «Уси Цивэй Технологии Цветных Металлов». Это высокотехнологичное предприятие специализируется на проектировании и производстве оборудования из коррозионностойких цветных металлов, включая титан, цирконий, никелевые сплавы (в том числе Хастеллой), тантал и ниобий.
Ключевым преимуществом ООО «Уси Цивэй» является наличие сертификата ASME U, что подтверждает компетентность компании в изготовлении сосудов и аппаратов высокого давления для агрессивных сред. Производственная база оснащена современным оборудованием для обработки трудносвариваемых металлов, а внедренный многоуровневый контроль качества (включая радиографический, ультразвуковой и капиллярный контроль) гарантирует соответствие изделий строгим международным стандартам. Компания предлагает широкий спектр решений, включая не только титановые насадки и распределители, но и готовые колонны, теплообменники и сосуды из экзотических сплавов, адаптированные под специфические условия эксплуатации клиентов.
Чек-лист для переговоров с поставщиком:
- Есть ли у производителя собственное гофрировочное оборудование для титана? (Перепродавцы не смогут контролировать толщину и геометрию).
- Предоставляют ли они расчет гидравлики бесплатно или как отдельную услугу?
- Каков опыт реализации аналогичных проектов? Запросите референс-лист.
- Готовы ли они подписать гарантийное обязательство на коррозионную стойкость при соблюдении технологического режима?
Помните, что насадка — это «сердце» вашей колонны. Её отказ парализует весь технологический передел. Инвестиции в качественную титановую насадку от проверенного производителя, такого как ООО «Уси Цивэй», окупаются за счет непрерывности производства и отсутствия затрат на внеплановые ремонты.
Заключение
В 2026 году внутренняя насадка титанового теплообменника-колонны остается золотым стандартом для работы в агрессивных средах. Правильный выбор типа насадки, марки титана и производителя позволяет обеспечить стабильность технологического процесса на десятилетия. Рынок предлагает разнообразные решения, от бюджетных нерегулярных насадок до высокотехнологичных регулярных структур с ультранизким сопротивлением. Ключ к успеху — в детальном инженерном анализе условий эксплуатации и строгом контроле качества на всех этапах: от закупки сырья до монтажа в колонну.
Не допускайте компромиссов в вопросах коррозионной стойкости. Ошибка в выборе материала стоит дороже, чем само оборудование.
Нужна консультация по подбору насадки или расчет стоимости?
Наши инженеры готовы провести бесплатный аудит вашего технического задания и предложить оптимальное решение с учетом бюджета и сроков.
→ Получить коммерческое предложение и техническую консультацию
→ Смотреть каталог титановых теплообменных решений