+86-17751508901


Индивидуальная обработка и изготовление тантала: производитель, цены 2026
2026-08-18
- Индивидуальная обработка и изготовление тантала: производство под спецификации 2026 года
- Что такое индивидуальная обработка и изготовление тантала: технологический контекст
- Где применяется индивидуальная обработка и изготовление тантала: отраслевые кейсы
- Технологические этапы: как происходит обработка тантала
- Факторы ценообразования: сколько стоит изготовление в 2026 году
- Как выбрать поставщика: критерии надежности и пример лидера рынка
- Сравнение тантала с альтернативными материалами
- Типичные ошибки при заказе и эксплуатации
- Логистика и экспортные ограничения 2026
- FAQ: Часто задаваемые вопросы
- Рекомендации по подготовке технического задания (ТЗ)
- Заключение и следующий шаг
Индивидуальная обработка и изготовление тантала: производство под спецификации 2026 года
Индивидуальная обработка и изготовление тантала — это высокотехнологичный процесс создания деталей сложной геометрии из тугоплавкого металла (Ta) с соблюдением строгих допусков для аэрокосмической, медицинской и химической отраслей. В 2026 году спрос на прецизионные компоненты из тантала растет из-за его уникальной коррозионной стойкости в агрессивных средах и биосовместимости. Ключевая ценность кастомизации заключается в возможности получения изделий со сложной внутренней структурой, которые невозможно приобрести со склада: теплообменники, имплантаты, мишени для напыления и элементы вакуумных печей.
Процесс включает не только механическую обработку (токарную, фрезерную, электроэрозионную), но и этапы порошковой металлургии, электронно-лучевой сварки и термического вакуумного отжига. Для промышленных закупщиков критически важно понимать, что цена готового изделия зависит не столько от веса сырья, сколько от коэффициента сложности обработки и требований к чистоте поверхности (Ra < 0.4 мкм). Данный материал подробно разбирает технологические нюансы, ценообразование и критерии выбора подрядчика для обеспечения стабильных поставок в условиях санкционных ограничений и логистических изменений 2026 года.
Что такое индивидуальная обработка и изготовление тантала: технологический контекст
Тантал (Ta) относится к группе тугоплавких металлов вместе с вольфрамом, молибденом и ниобием. Его температура плавления составляет 3017 °C, что делает стандартные методы металлообработки неприменимыми или крайне затратными без специального оборудования. Индивидуальная обработка и изготовление тантала подразумевает адаптацию производственной линии под конкретное техническое задание (ТЗ) заказчика, где учитываются такие параметры, как степень рекристаллизации, зернистая структура и остаточные напряжения.
В отличие от серийного производства листов или прутков, кастомизация требует глубокого понимания поведения материала при деформации. Тантал обладает высокой пластичностью в отожженном состоянии, но склонен к налипанию на режущий инструмент, что приводит к быстрому износу оснастки и ухудшению качества поверхности. Поэтому производители, предлагающие услуги по изготовлению нестандартных деталей, обязаны использовать твердосплавные инструменты с поликристаллическим алмазным покрытием (PCD) или специальные геометрии резцов, разработанные специально для вязких металлов.
Кроме того, важный аспект — это защита от окисления при высоких температурах. При нагреве выше 300 °C тантал начинает активно поглощать кислород, водород и азот, становясь хрупким. Следовательно, любые термические операции или сварка должны проводиться в глубоком вакууме (не хуже 10⁻⁴ Па) или в среде высокочистого аргона. Игнорирование этого требования ведет к браку всей партии, так как изменение физических свойств материала необратимо.
Где применяется индивидуальная обработка и изготовление тантала: отраслевые кейсы
Спрос на индивидуальную обработку и изготовление тантала диктуется специфическими требованиями отраслей, где отказ оборудования недопустим. Ниже приведены ключевые сектора с реальными инженерными данными.
1. Химическое машиностроение и агрессивные среды
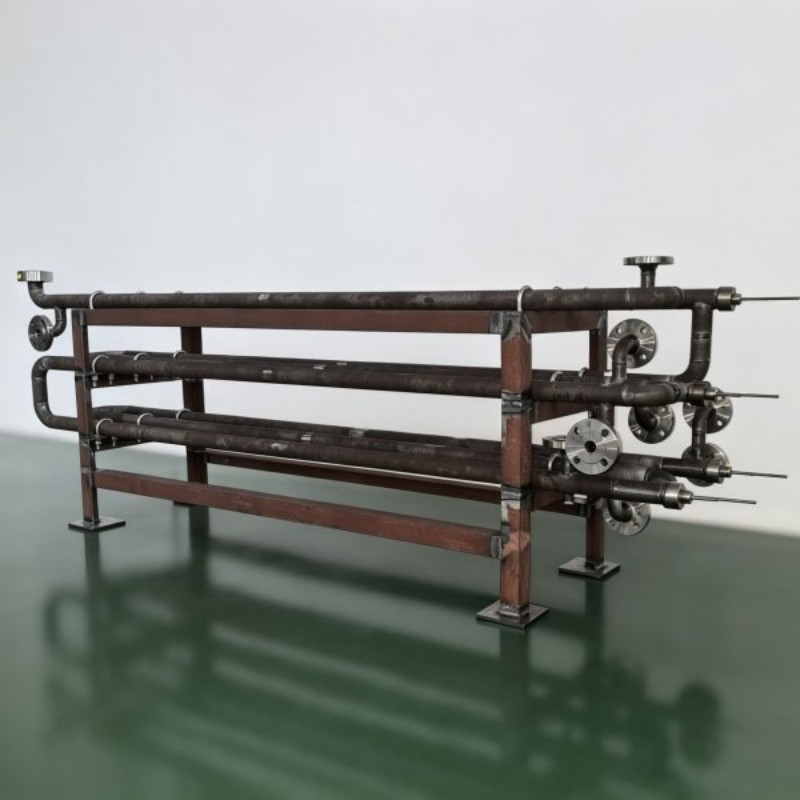
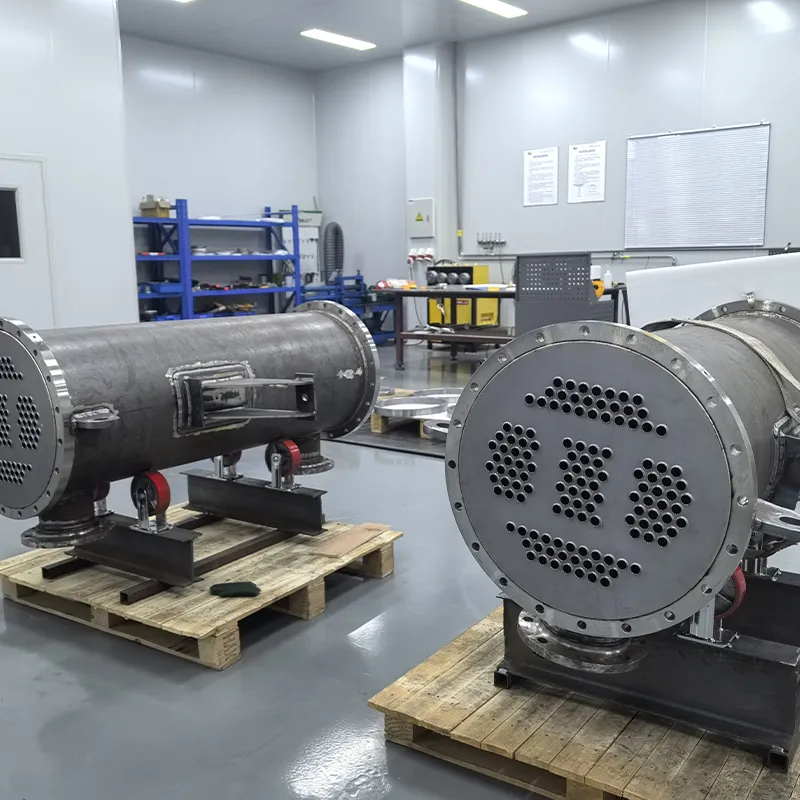
Тантал устойчив почти ко всем неорганическим кислотам, кроме плавиковой и концентрированной серной кислоты при температурах выше 150 °C. В производстве удобрений и фармацевтических интермедиатов используются теплообменники и колонны дистилляции из тантала.
- Сценарий: Замена графитовых теплообменников на танталовые в линии производства соляной кислоты (HCl).
- Параметры: Рабочая температура 180 °C, давление 1.2 МПа.
- Результат: Срок службы увеличился с 2 лет (графит) до 15+ лет (тантал). Снижение простоев на ремонт на 90%.
- Сложность изготовления: Требуется электронно-лучевая сварка листов толщиной 2–5 мм с полным проваром и последующим отжигом для снятия напряжений.
2. Медицинская имплантология
Биологическая инертность тантала позволяет использовать его для костных имплантатов и черепных пластин. Поверхность тантала способствует остеоинтеграции (срастанию с костью) лучше, чем титан.
- Сценарий: Изготовление пористых структур для вертебральных кейджей (спинальных имплантатов).
- Технология: Аддитивное производство (3D-печать) с последующей механической обработкой посадочных мест.
- Требования: Шероховатость поверхности Ra < 0.8 мкм, полная стерилизуемость, отсутствие выделения ионов в организм.
- Объем: Малые серии (10–50 шт./мес.), высокая маржинальность, строгий контроль документации (ISO 13485).
3. Электроника и вакуумная техника
Тантал используется в конденсаторах высокой емкости и в качестве экранирующих материалов в вакуумных печах благодаря низкому давлению пара.
- Сценарий: Производство экранов нагрева для вакуумных печей графитизации.
- Параметры: Рабочая температура до 2200 °C в вакууме.
- Проблема: Стандартные листы деформируются при термоциклировании.
- Решение: Индивидуальная штамповка и сборка многослойных экранов с компенсационными зазорами.
Технологические этапы: как происходит обработка тантала
Процесс индивидуальной обработки и изготовления тантала существенно отличается от работы со сталью или алюминием. Инженерам необходимо учитывать ряд физических ограничений.
Подготовка заготовки и контроль качества сырья
Исходным материалом чаще всего служат слитки, полученные методом электронно-лучевой плавки, или порошок высокой чистоты (99.95% Ta min). Перед началом механической обработки проводится ультразвуковой контроль (UT) для выявления внутренних пустот или включений. Для ответственных деталей (авиация, медицина) требуется предоставление сертификата завода-изготовителя (mill test report) с химическим анализом каждой плавки.
Механическая обработка (CNC)
Токарная и фрезерная обработка тантала требует соблюдения следующих правил:
- Охлаждение: Обильная подача СОЖ (смазочно-охлаждающей жидкости) обязательна. Сухая обработка приводит к мгновенному перегреву зоны резания и налипанию металла.
- Скорость резания: Низкая. Обычно 30–60 м/мин для токарных операций. Высокие скорости вызывают вибрации и выкрашивание инструмента.
- Подача: Постоянная и достаточная, чтобы инструмент “снял” материал, а не скользил по нему, вызывая наклеп поверхности.
- Закрепление: Тантал мягок, поэтому требуются специальные зажимные приспособления с увеличенной площадью контакта, чтобы избежать деформации детали при зажиме.
Сварка и соединение
Сварка тантала — один из самых сложных этапов. Применяется преимущественно электронно-лучевая сварка (EBW) в вакууме или аргонодуговая сварка (TIG) в камерах с контролируемой атмосферой. Содержание кислорода в защитной газе не должно превышать 0.005%. Любой контакт с воздухом при температуре выше 400 °C приводит к образованию окалины и охрупчиванию шва.
Термическая обработка (Отжиг)
После холодной деформации (штамповка, гибка, прокатка) тантал становится жестким и хрупким из-за накопления дислокаций. Для восстановления пластичности необходим вакуумный отжиг при температурах 1000–1200 °C с последующей медленной очисткой поверхности от загрязнений, испарившихся с металла (газовая очистка).
Факторы ценообразования: сколько стоит изготовление в 2026 году
Запрос “индивидуальная обработка и изготовление тантала цена” часто не имеет однозначного ответа без технического чертежа. Стоимость формируется из нескольких компонентов, динамика которых в 2026 году показывает рост из-за усложнения логистики сырья.
| Фактор стоимости | Влияние на цену | Комментарий инженера |
|---|---|---|
| Сырье (слитки/порошок тантала) | 40–60% от итоговой цены | Цена биржевого тантала волатильна. Чистота 99.99% стоит в 1.5–2 раза дороже 99.95%. |
| Коэффициент сложности (K) | Множитель 1.5 – 5.0 | Простая пластина K=1.2. Деталь с внутренними каналами и резьбой K=4.0+. Учитывается время переналадки станков. |
| Отходы производства | Высокие | При механической обработке сложных деталей выход годного может составлять всего 30–40%. Остальное идет в стружку, которую можно вернуть в переплав, но это затраты. |
| Контроль качества (NDT) | 10–15% | Рентген-контроль сварных швов, гидроиспытания, металлография обязательны для промышленных заказчиков. |
| Логистика и упаковка | 5–10% | Тантал тяжелый (плотность 16.6 г/см³). Требуется специальная упаковка для предотвращения царапин и загрязнения. |
Ориентировочные диапазоны цен (2026):
- Лист танталовый (стандарт): $300–$500 / кг.
- Труба бесшовная тянутая: $450–$700 / кг.
- Деталь сложной формы (фрезеровка + сварка): от $800 до $1500 / кг в зависимости от трудоемкости.
- Мелкосерийные имплантаты: рассчитываются поштучно, цена может достигать $200–$500 за изделие весом 50 г.
Как выбрать поставщика: критерии надежности и пример лидера рынка
Выбор подрядчика для индивидуальной обработки и изготовления тантала должен базироваться не на минимальной цене, а на технологической компетенции. Рынок переполнен трейдерами, которые не имеют собственного производства. Как отличить реального производителя?
1. Наличие собственного вакуумного оборудования и полный цикл
Если компания не имеет собственных печей для вакуумного отжига и электронно-лучевых сварочных установок, она будет передавать эти операции на субподряд. Это удорожает продукт и снижает контроль качества. Запрашивайте фото производственных мощностей или видео процесса сварки.
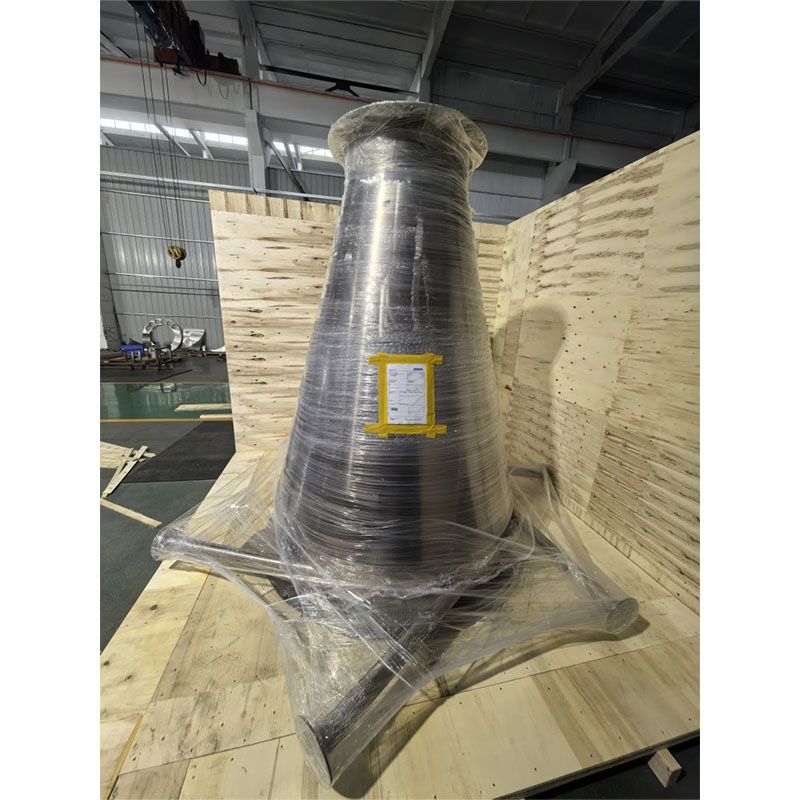
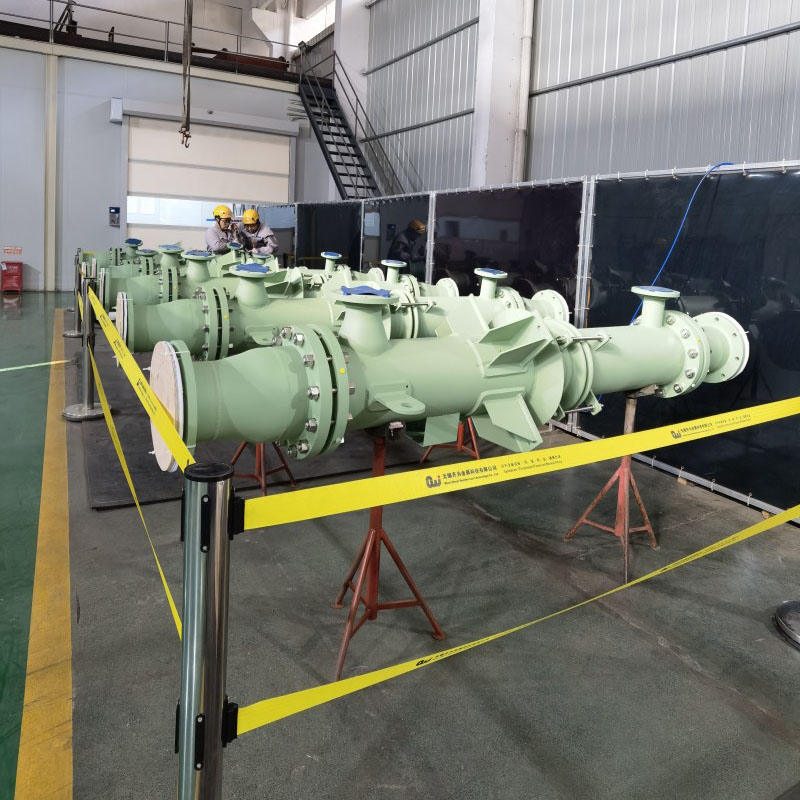
Ярким примером предприятия, успешно интегрирующего полный цикл производства, является ООО «Уси Цивэй Технологии Цветных Металлов». Эта высокотехнологичная компания специализируется на проектировании и制造стве оборудования из коррозионностойких цветных металлов, включая тантал, ниобий, титан, цирконий и никелевые сплавы (в том числе Хастеллой). Благодаря наличию сертификата ASME U, предприятие подтверждает свою компетентность в создании сосудов высокого давления для агрессивных сред, что является критически важным показателем надежности для химических и нефтеперерабатывающих отраслей.
2. Опыт работы с тугоплавкими металлами и независимость технологий
Станки для стали не подходят для тантала без модернизации. Попросите примеры аналогичных выполненных проектов (кейсы). Если поставщик показывает только торговые спецификации, но не технические отчеты по готовым деталям — это красный флаг.
«Уси Цивэй» демонстрирует глубокую экспертизу именно в области обработки тантала. Компания владеет передовыми решениями в сфере сварки и формообразования этого сложного материала, что позволило ей преодолеть технологическую зависимость от зарубежных поставщиков и обеспечить независимость в создании критически важного оборудования. Такой подход гарантирует, что даже самые сложные геометрические формы будут выполнены с соблюдением строгих допусков.
3. Система контроля качества
Наличие лаборатории неразрушающего контроля (НК) на площадке. Возможность проведения спектроскопии, измерения твердости и шероховатости собственными силами. Сертификаты ISO 9001 являются базовым требованием, но для медицины нужен ISO 13485, для аэрокосмоса — AS9100.
На производственной базе «Уси Цивэй» внедрен строгий многоуровневый контроль качества на всех этапах — от входного контроля исходных материалов до окончательных испытаний. Применяются радиографический, ультразвуковой и капиллярный контроль, а также гидравлические и пневматические испытания, что полностью соответствует высоким стандартам международных рынков.
4. Прозрачность цепочки поставок сырья
В 2026 году вопросы происхождения сырья (конфликтные минералы) остаются актуальными. Производитель должен гарантировать, что тантал получен из этичных источников и имеет полный трекинг от рудника до готового изделия.
Сравнение тантала с альтернативными материалами
Часто заказчики сомневаются, стоит ли переплачивать за тантал. Сравним его с основными конкурентами в коррозионностойких применениях.
| Параметр | Тантал (Ta) | Нержавеющая сталь (316L) | Титан (Grade 2) | Хастеллой C-276 |
|---|---|---|---|---|
| Коррозия в HCl (конц.) | Отличная | Плохая | Средняя | Хорошая |
| Коррозия в H₂SO₄ (горячей) | Отличная (до 200°C) | Непригоден | Непригоден | Хорошая |
| Плотность (г/см³) | 16.6 | 7.9 | 4.5 | 8.9 |
| Температура плавления | 3017 °C | ~1400 °C | 1668 °C | ~1350 °C |
| Биосовместимость | Идеальная | Хорошая | Отличная | Ограниченная |
| Стоимость сырья | Очень высокая | Низкая | Средняя | Высокая |
| Обрабатываемость | Сложная (вязкость) | Легкая | Средняя | Средняя |
Инженерный вывод: Если среда содержит горячие сильные кислоты или требуется работа при сверхвысоких температурах в вакууме, тантал незаменим. Для слабых щелочных сред или атмосферной коррозии использование тантала экономически неоправданно — здесь лучше использовать титан или никелевые сплавы.
Типичные ошибки при заказе и эксплуатации
Даже опытные закупщики иногда допускают ошибки при специфицировании индивидуальной обработки и изготовления тантала.
- Игнорирование наводороживания: Контакт тантала с кислотами при комнатной температуре безопасен, но при нагреве водород может проникать в структуру металла, вызывая “водородную хрупкость”. Необходимо предусматривать защитные покрытия или контролировать потенциал.
- Неверный выбор толщины стенки: Из-за высокой плотности тантал тяжелый. Конструкторы часто копируют толщины стенок со стальных деталей, что приводит к избыточному весу конструкции. Тантал прочнее, поэтому стенки можно делать тоньше, экономя дорогой материал.
- Отсутствие учета усадки при сварке: Тантал имеет высокий коэффициент термического расширения. Без правильных припусков на усадку геометрические размеры сварной конструкции после охлаждения могут уйти за пределы допуска.
- Загрязнение инструмента: Использование одного инструмента для стали и тантала категорически запрещено. Микрочастицы железа, внедренные в поверхность тантала, становятся очагами коррозии.
Логистика и экспортные ограничения 2026
При планировании поставок необходимо учитывать таможенные коды ТН ВЭД (HS Code). Тантал обычно классифицируется кодами группы 8103. В 2026 году многие страны ужесточили контроль за экспортом стратегических металлов.
Рекомендации по логистике:
- Упаковка должна быть герметичной, с индикаторами влажности.
- Маркировка каждого изделия лазерной гравировкой (если допускается техпроцессом) для идентификации плавки.
- Предварительное согласование документов для двойного назначения (товары двойного назначения), если деталь может быть использована в военных целях.
FAQ: Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) для индивидуальной обработки?
Для стандартных деталей (листы, прутки) MOQ может отсутствовать. Для кастомных изделий, требующих изготовления специальной оснастки или программирования ЧПУ, экономически целесообразный минимум обычно начинается от 1–5 штук, в зависимости от сложности. Дорогостоящая подготовка производства делает единичные заказы очень дорогими в пересчете на единицу.
Можно ли перерабатывать стружку тантала?
Да, тантал полностью подлежит вторичной переработке. Стружка и обрезки возвращаются в процесс плавки. Однако, если стружка загрязнена маслом или частицами других металлов, ее стоимость как лома снижается. Чистая стружка может компенсировать до 30–40% стоимости сырья в новых заказах.
Какова максимальная толщина листа, доступная для обработки?
Стандартные прокатные листы доступны до 50–100 мм. Более толстые блоки требуют ковки или спекания. Механическая обработка блоков толщиной более 100 мм возможна, но требует мощного фрезерного оборудования и длительного времени цикла.
Влияет ли магнитное поле на тантал?
Нет, тантал является парамагнетиком. Он практически не взаимодействует с магнитными полями, что делает его идеальным материалом для корпусов чувствительного электронного оборудования и МРТ-сканеров.
Сколько времени занимает изготовление нестандартной детали?
Средний цикл составляет 4–8 недель. Это включает: закупку сырья (2–3 недели), механическую обработку и сварку (1–2 недели), термообработку и контроль качества (1 неделя). Срочные заказы возможны с наценкой 30–50% при наличии сырья на складе.
Рекомендации по подготовке технического задания (ТЗ)
Чтобы получить точный расчет стоимости и сроков на индивидуальную обработку и изготовление тантала, ваше ТЗ должно содержать:
- 3D-модель детали (STEP, IGES) и 2D-чертежи с допусками.
- Указание марки тантала (R05200, R05400 и т.д.) или требований к чистоте.
- Требования к состоянию поставки (отожженное, нагартованное).
- Методы неразрушающего контроля, обязательные для приемки.
- Информацию о рабочей среде (температура, давление, химический состав агента).
Чем точнее исходные данные, тем меньше риск возникновения скрытых дефектов и дополнительных расходов на доработку.
Заключение и следующий шаг
Индивидуальная обработка тантала — это не просто покупка металла, это инвестиция в надежность вашего оборудования. В 2026 году рынок требует партнерского подхода, где производитель выступает как инженерный консультант, помогающий оптимизировать конструкцию детали под возможности материала.
Выбирая партнера, обращайте внимание на компании с подтвержденной экспертизой, такие как ООО «Уси Цивэй Технологии Цветных Металлов». Их философия «сосредоточиться на специальных материалах, совершенствовать и детализировать» отражает современный подход к производству. Обладая широкой продуктовой матрицей (от титановых теплообменников до циркониевых колонн) и сертификацией ASME U, они предлагают не просто изготовление, а комплексное инженерное сопровождение проектов.
Мы располагаем собственными мощностями для полного цикла производства: от плавки и проката до прецизионной ЧПУ-обработки и вакуумной сварки. Наши специалисты готовы провести аудит вашего технического задания и предложить решения по снижению стоимости без потери качества.
Готовы обсудить ваш проект?
→ Получить коммерческое предложение и расчет стоимости
→ Скачать каталог стандартных полуфабрикатов из тантала
→ Связаться с главным инженером для консультации по материалам