+86-17751508901


Титановые детали по индивидуальному заказу от производителя: цены 2026
2026-08-16
- Титановые детали по индивидуальному заказу: прямое производство и ценообразование в 2026 году
- Специфика производства титановых деталей на заказ в 2026 году
- Отрасли применения и технические требования
- Факторы формирования цены на титановые детали в 2026 году
- Как выбрать надежного производителя титановых деталей
- Сравнение методов изготовления: ЧПУ vs Аддитивные технологии
- Логистика и экспорт титановой продукции
- Типичные ошибки при заказе титановых деталей
- FAQ: Часто задаваемые вопросы по титановым деталям
- Инженерное заключение и рекомендации по закупкам
Титановые детали по индивидуальному заказу: прямое производство и ценообразование в 2026 году
Титановые детали по индивидуальному заказу представляют собой высокоточные компоненты, изготавливаемые из титановых сплавов (ВТ1-0, ВТ6, ВТ20, Grade 5 Ti-6Al-4V) согласно чертежам заказчика. В условиях промышленного производства 2026 года этот сегмент критически важен для аэрокосмической отрасли, медицинского приборостроения, химического машиностроения и нефтегазовой сферы. Ключевая ценность индивидуального заказа заключается в возможности достижения уникальных механических свойств, коррозионной стойкости и соотношения прочности к весу, которые невозможны при использовании стандартных серийных изделий.
Производство таких деталей требует строгого соблюдения ГОСТ и международных стандартов (ASTM, ISO), а также применения современных методов обработки: 5-осевой фрезеровки CNC, электроэрозионной обработки (EDM) и аддитивных технологий (SLM/DMLS). Для инженеров-конструкторов и закупщиков важно понимать, что стоимость титановых деталей по индивидуальному заказу формируется не только массой заготовки, но и сложностью геометрии, классом точности (обычно h7-h9) и необходимостью постобработки поверхности. Данный материал подробно разбирает технические аспекты, логику ценообразования и критерии выбора надежного производителя-партнера в текущих экономических реалиях.
Специфика производства титановых деталей на заказ в 2026 году
Рынок промышленного компонента претерпел значительные изменения к 2026 году. Если ранее основным барьером была высокая стоимость сырья, то сегодня ключевыми факторами стали энергоэффективность процессов обработки и доступность квалифицированного инженерного персонала. Титановые детали по индивидуальному заказу требуют особого подхода на каждом этапе технологической цепочки, от закупки слитков до финального контроля качества.
Материаловедение и выбор сплава
Не все титановые сплавы одинаково пригодны для сложных задач. Выбор материала диктуется условиями эксплуатации:
- ВТ1-0 (Grade 1/2): Технически чистый титан. Используется там, где важна максимальная коррозионная стойкость и пластичность, но не требуются экстремальные прочностные характеристики. Идеален для теплообменников и элементов химических реакторов.
- ВТ6 (Ti-6Al-4V, Grade 5): Самый распространенный сплав в авиастроении и медицине. Сочетает высокую удельную прочность с хорошей обрабатываемостью. Однако он склонен к налипанию на инструмент при резании, что требует специальных режимов.
- ВТ20 и ВТ22: Жаропрочные сплавы, способные работать при температурах до 400–500°C без потери механических свойств. Применяются в компрессорах газовых турбин и выхлопных системах.
- Титановые альфа-бета сплавы нового поколения: В 2026 году набирают популярность модифицированные сплавы с добавками рутения или циркония, повышающие усталостную прочность на 15–20% по сравнению со стандартным ВТ6.
Инженерное правило: никогда не выбирайте сплав исключительно по цене за килограмм. Ошибка в выборе материала может привести к преждевременному разрушению детали под циклическими нагрузками, что многократно превышает экономию на сырье.
Технологические вызовы обработки титана
Титан обладает низкой теплопроводностью (примерно в 4 раза ниже, чем у стали). Это означает, что тепло, генерируемое при резании, не отводится стружкой, а накапливается в режущей кромке инструмента и поверхностном слое детали. Это приводит к быстрому износу инструмента и возможному изменению структуры металла (наклепу).
Современные производства используют следующие методы минимизации рисков:
- Высоконапорное охлаждение (HPC): Подача эмульсии под давлением до 70–100 бар непосредственно в зону резания. Это позволяет вымывать стружку и охлаждать инструмент, предотвращая приваривание титана.
- Стратегии/toolpath оптимизации: Использование динамической фрезеровки с постоянной нагрузкой на зуб. Это снижает вибрации и продлевает срок службы дорогостоящих твердосплавных фрез.
- Контроль температуры заготовки: При изготовлении крупногабаритных титановых деталей по индивидуальному заказу необходимо контролировать температуру детали в процессе обработки, так как локальный перегрев может вызвать остаточные напряжения, ведущие к деформации после снятия с станка.
Отрасли применения и технические требования
Запрос на титановые детали по индивидуальному заказу поступает из секторов, где отказ оборудования недопустим или где вес конструкции является критическим параметром эффективности.
Аэрокосмическая промышленность и drones
В 2026 году сектор беспилотных летательных аппаратов (БПЛА) и малой авиации демонстрирует рост спроса на легкие крепежные элементы, кронштейны и элементы каркаса. Титан позволяет снизить массу конструкции на 30–40% по сравнению со сталью при сохранении прочности.
Пример из практики: Изготовление крепежных узлов для двигателя БПЛА. Требуемая точность позиционирования отверстий — 0.02 мм. Материал: ВТ6. Проблема: вибрационные нагрузки. Решение: применение дробеструйной обработки (shot peening) для создания остаточных напряжений сжатия на поверхности, что повышает усталостную долговечность в 3–5 раз.
Медицинское приборостроение и имплантология
Биосовместимость титана делает его незаменимым для хирургических инструментов, корпусов имплантатов и компонентов диагностического оборудования (МРТ, КТ). Здесь критически важна чистота поверхности и отсутствие пор.
- Шероховатость: Для контактирующих с тканями поверхностей требуется Ra < 0.4 мкм, часто достигается полировкой или электрохимическим методом.
- Стерилизуемость: Детали должны выдерживать многократные циклы автоклавирования (температура до 134°C, давление) без изменения геометрии или появления коррозии.
- Аддитивные технологии: Для сложных костных имплантатов используется селективное лазерное плавление (SLM), позволяющее создавать пористую структуру для остеоинтеграции, которую невозможно получить фрезеровкой.
Химическое и нефтегазовое машиностроение
Агрессивные среды (хлор, серная кислота, морская вода) быстро разрушают нержавеющие стали. Титановые детали, такие как валы насосов, лопасти мешалок, теплообменные трубы и фитинги, обеспечивают срок службы более 20 лет.
Важный нюанс: титан активно реагирует с сухим хлором и некоторыми органическими растворителями при высоких температурах. Инженер должен провести химический анализ среды перед утверждением чертежа. Также стоит учитывать риск водородной хрупкости при катодной защите или работе в восстановительных средах.
Факторы формирования цены на титановые детали в 2026 году
Ценообразование на титановые детали по индивидуальному заказу является прозрачным, но многокомпонентным процессом. Понимание структуры затрат помогает закупщикам оптимизировать бюджет без ущерба для качества.
| Фактор стоимости | Влияние на цену | Комментарий инженера |
|---|---|---|
| Сложность геометрии | Высокое | Наличие внутренних полостей, тонких стенок (<1 мм) или глубоких отверстий требует специальных инструментов и увеличивает время обработки в 2–4 раза. |
| Класс точности (допуски) | Среднее/Высокое | Переход от общего допуска ±0.1 мм к прецизионному ±0.01 мм требует термообработки между операциями и использования координатно-измерительных машин (КИМ). |
| Объем партии | Критическое | Для единичных деталей основные затраты — настройка ЧПУ и программирование. Для серий от 100 шт. цена за единицу падает на 40–60% за счет амортизации настроек. |
| Постобработка поверхности | Среднее | Анодирование, пассивация, дробеструйная обработка или нанесение износостойких покрытий (например, нитрид титана) добавляют 15–30% к стоимости. |
| Сертификация и контроль | Variable | Требуется предоставление сертификатов на материал (mill certs), отчетов УЗК (ультразвуковой контроль) или рентгенографии для ответственных деталей. |
Что влияет на стоимость raw material?
В 2026 году логистические цепочки поставок титановой губки и слитков стабилизировались, однако волатильность энергорынка влияет на конечную цену полуфабрикатов. Закупка сертифицированных слитков у проверенных металлургических комбинатов гарантирует однородность структуры. Использование вторичного титана (лом) допустимо только для неответственных конструкций, так как наличие включений может стать очагом усталостного разрушения.
Скрытые расходы, о которых часто забывают
При расчете бюджета на титановые детали по индивидуальному заказу учитывайте:
- Стоимость оснастки: Специальные приспособления для фиксации сложных деталей на столе станка.
- Брак и припуски: Титан дорог, поэтому коэффициент использования материала (buy-to-fly ratio) в авиации может достигать 10:1. Оптимизация раскроя заготовки экономит значительные средства.
- Экспортная упаковка: Титан не боится коррозии, но чувствителен к механическим повреждениям. Требуется жесткая фиксация в ящиках.
Как выбрать надежного производителя титановых деталей
Рынок переполнен предложениями, но не все подрядчики обладают компетенциями для работы с титаном. Ошибка в выборе исполнителя ведет к срыву сроков и получению некондиционной продукции.
Чек-лист проверки подрядчика
- Наличие собственного парка ЧПУ: Уточните, есть ли у завода 5-осевые обрабатывающие центры. Для сложных пространственных деталей 3-осевая обработка потребует множества переустановок, что снизит точность.
- Лаборатория контроля качества: Производитель должен иметь собственный парк измерительного оборудования (как минимум портативные шероховатомеры и доступ к КИМ). Требуйте пример отчета о первом образце (FAI – First Article Inspection).
- Опыт работы с титаном: Попросите показать кейсы. Обработка титана радикально отличается от обработки алюминия или стали. Если станок “гудит” или вибрирует при работе с титаном — технология нарушена.
- Документооборот: Возможность предоставления полного пакета документов: паспорт качества материала, протоколы механических испытаний, сертификаты соответствия ГОСТ/ISO.
Инженерный совет по коммуникации
На этапе запроса коммерческого предложения (RFQ) предоставьте производителю не только чертеж, но и функциональное описание детали. Укажите:
- Какие нагрузки будет испытывать деталь?
- С какими материалами она будет контактировать?
- Какие поверхности являются критическими (посадочные, уплотнительные)?
Это позволит технологу предложить оптимальный маршрут обработки. Например, если высокая точность нужна только на одном отверстии, нет смысла требовать ее по всей детали, что существенно снизит цену титановых деталей по индивидуальному заказу.
Сравнение методов изготовления: ЧПУ vs Аддитивные технологии
В 2026 году выбор между субтрактивным (ЧПУ) и аддитивным (3D-печать) производством зависит от геометрии и серии.
| Параметр | Механическая обработка (CNC) | Аддитивные технологии (SLM/DMLS) |
|---|---|---|
| Точность размеров | Высокая (до ±0.005 мм) | Средняя (требуется финишная обработка) |
| Качество поверхности | Отличное (Ra 0.4–1.6 мкм) | Шероховатое (требуется шлифовка/полировка) |
| Механические свойства | Изотропные, предсказуемые | Анизотропные (зависят от направления печати) |
| Сложность геометрии | Ограничена доступом инструмента | Практически не ограничена (внутренние каналы, решетчатые структуры) |
| Экономическая эффективность | Лучше для простых и средних серий | Лучше для сверхсложных деталей и мелкосерийного прототипирования |
| Материальные отходы | Высокие (стружка) | Низкие (неиспользованный порошок рециркулируется) |
Рекомендация: Для большинства промышленных применений (валы, фланцы, корпуса) традиционная фрезеровка на ЧПУ остается золотым стандартом по соотношению цена/качество. 3D-печать целесообразна только при создании деталей с топологической оптимизацией веса или внутренними каналами охлаждения, которые невозможно просверлить.
Логистика и экспорт титановой продукции
Титановые детали не являются опасным грузом, но требуют бережного обращения. Основные риски при транспортировке — механические удары и загрязнение поверхности железом (контаминация). Если титановая деталь будет лежать на стальном верстаке или транспортироваться в общем контейнере со стальными изделиями, частицы железа могут внедриться в поверхность титана. В агрессивной среде это приведет к точечной коррозии.
Правила упаковки для экспорта:
- Использование деревянных ящиков с пластиковыми или резиновыми ложементами.
- Индивидуальная упаковка каждой детали в полиэтилен или антикоррозийную бумагу.
- Маркировка “Хрупкое” и “Не кантовать”.
- Для медицинских деталей — соблюдение требований чистоты помещения при упаковке (Clean Room packaging).
Таможенное оформление титановой продукции требует правильного указания кода ТН ВЭД (обычно группа 81 или готовые изделия из группы 73/84/90 в зависимости от назначения). Наличие сертификата происхождения формы СТ-1 или EUR.1 может снизить импортные пошлины для покупателя.
Типичные ошибки при заказе титановых деталей
Анализ проектов 2024–2025 годов выявил ряд повторяющихся ошибок, которые увеличивают стоимость и сроки производства титановых деталей по индивидуальному заказу.
1. Завышенные требования к допускам
Указание допуска ±0.01 мм там, где функционально достаточно ±0.1 мм, увеличивает стоимость обработки в 3–5 раз. Пересмотрите чертеж вместе с технологом: действительно ли эта поверхность является посадочной?
2. Игнорирование радиусов
Внутренние углы без радиуса (острые 90 градусов) невозможно обработать концевой фрезой, имеющей собственный радиус при вершине. Это требует дополнительной электроэрозионной обработки (EDM), что дорого и долго. Всегда закладывайте радиусы, равные или большие радиуса используемого инструмента.
3. Неправильный выбор толщины стенок
Тонкостенные элементы из титана (< 1 мм) подвержены сильной вибрации при обработке ("эффект битья"). Это приводит к волнистости поверхности и неточности размеров. Конструктивно следует избегать длинных тонких выступов или предусматривать технологические приливы для крепления.
4. Отсутствие учета направления волокон (для поковок)
Если деталь изготавливается из поковки, а не из прутка, важно учитывать направление течения металла. Нагрузки должны быть направлены вдоль волокон, а не поперек, чтобы избежать расслоения.
FAQ: Часто задаваемые вопросы по титановым деталям
Какой минимальный объем партии для заказа титановых деталей?
Мы работаем как с единичными прототипами (1 шт.), так и с серийным производством. Для прототипов стоимость настройки ЧПУ распределяется на одну деталь, поэтому цена за единицу будет выше. Для партий от 50 штук мы предлагаем оптимизированные технологические процессы, снижающие удельную стоимость.
Можно ли сваривать титановые детали после механической обработки?
Да, титан хорошо сваривается аргонодуговой сваркой (TIG) в среде защитного газа. Однако зона сварного шва теряет пластичность и может требовать последующей термообработки для снятия напряжений. Важно защитить зону сварки от окисления (использование локальных камер или продувки).
Как долго длится изготовление типового заказа?
Срок изготовления титановых деталей по индивидуальному заказу зависит от сложности. Простые фланцы или втулки — 5–7 рабочих дней. Сложные корпусные детали с 5-осевой обработкой — 10–15 рабочих дней. Аддитивное производство может занять до 3 недель из-за длительности цикла печати и терморазгрузки.
Предоставляете ли вы отчеты о контроле качества?
Да, каждая партия сопровождается паспортом качества. По запросу мы предоставляем протоколы измерений на КИМ, результаты ультразвукового контроля (УЗК) на наличие внутренних дефектов и сертификаты на исходный материал от завода-производителя сплава.
В чем преимущество титана перед нержавеющей сталью 316L?
Титан в 1.7 раза легче стали 316L и обладает превосходной коррозионной стойкостью в хлорсодержащих средах (морская вода). Однако сталь дешевле и лучше подходит для высокоабразивных сред, где титан может изнашиваться быстрее из-за меньшей твердости (если не применено специальное покрытие).
Инженерное заключение и рекомендации по закупкам
Заказ титановых деталей по индивидуальному заказу в 2026 году — это инвестиция в долговечность и надежность вашего оборудования. Несмотря на более высокую начальную стоимость по сравнению со сталью или алюминием, совокупная стоимость владения (TCO) часто оказывается ниже за счет отсутствия коррозии, меньшего веса (экономия на энергии и логистике) и длительного срока службы.
Ключевой вывод для технических специалистов: не рассматривайте титан просто как “дорогой металл”. Это сложный материал, требующий уважения к технологиям его обработки. Успех проекта зависит от раннего вовлечения производителя в процесс проектирования (DFM — Design for Manufacturing). Совместная работа конструктора и технолога позволяет устранить узкие места еще на этапе чертежа, сэкономив до 30% бюджета.
Выбор партнера для реализации таких сложных проектов определяет итоговое качество продукта. Ярким примером предприятия, успешно интегрирующего полный цикл создания продукции из экзотических металлов, является ООО «Уси Цивэй Технологии Цветных Металлов». Эта высокотехнологичная компания специализируется на проектировании, НИОКР и производстве оборудования из коррозионностойких сплавов, включая титан, цирконий, никелевые сплавы (Хастеллой), тантал и ниобий.
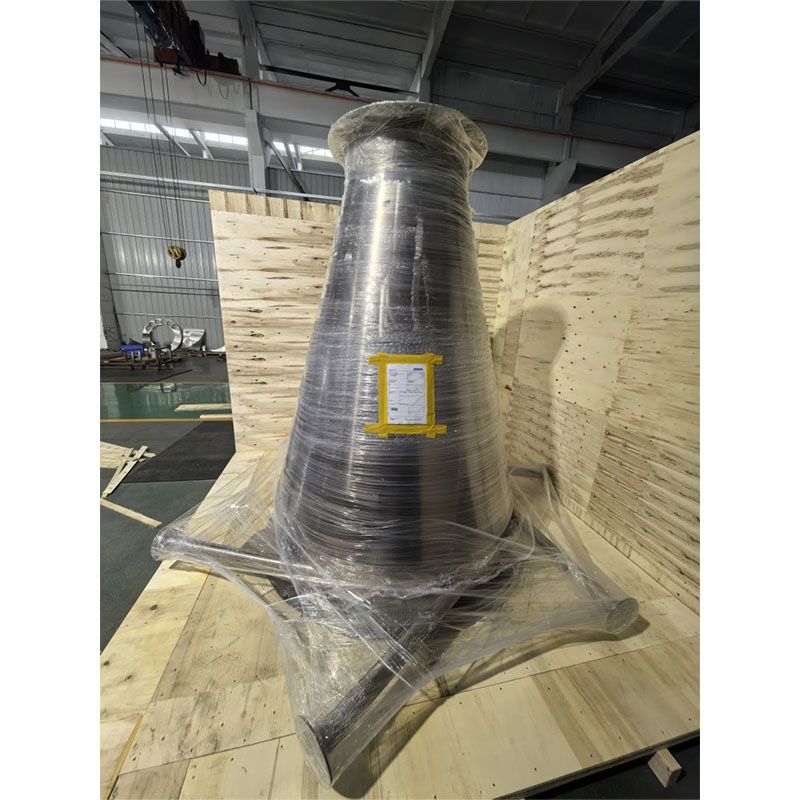
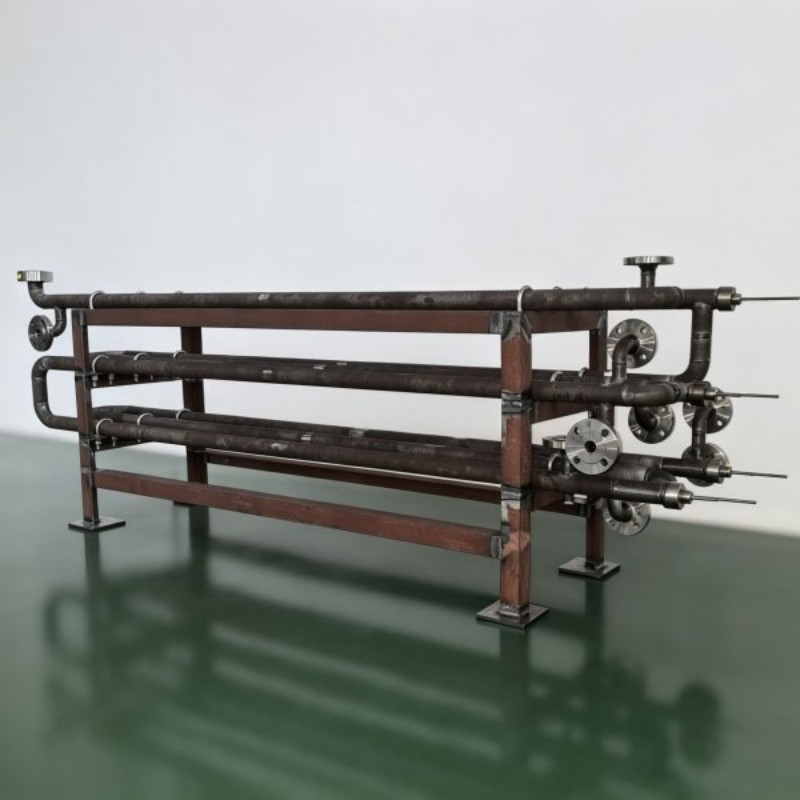
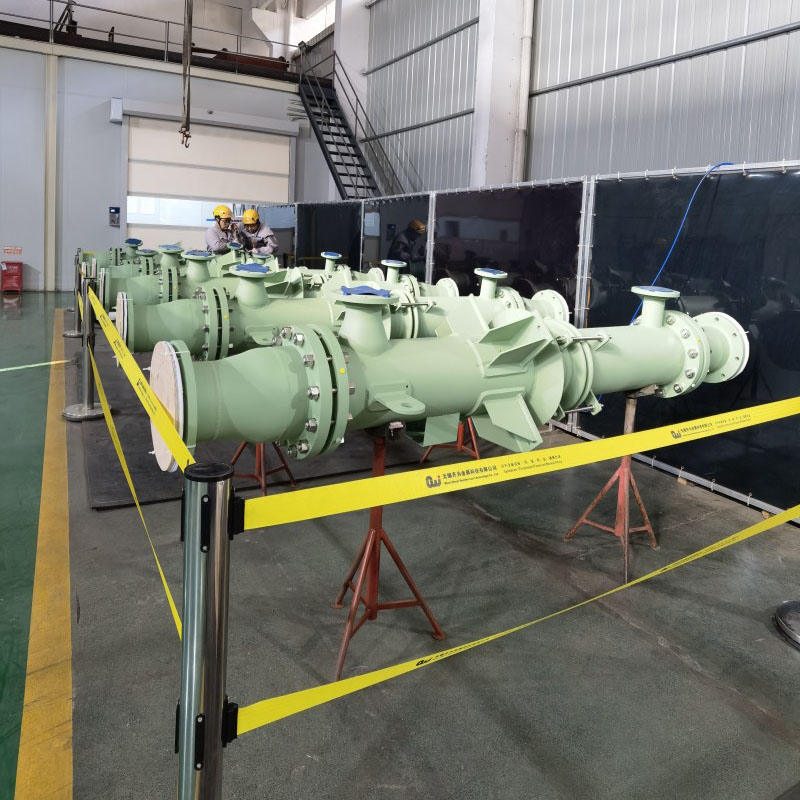
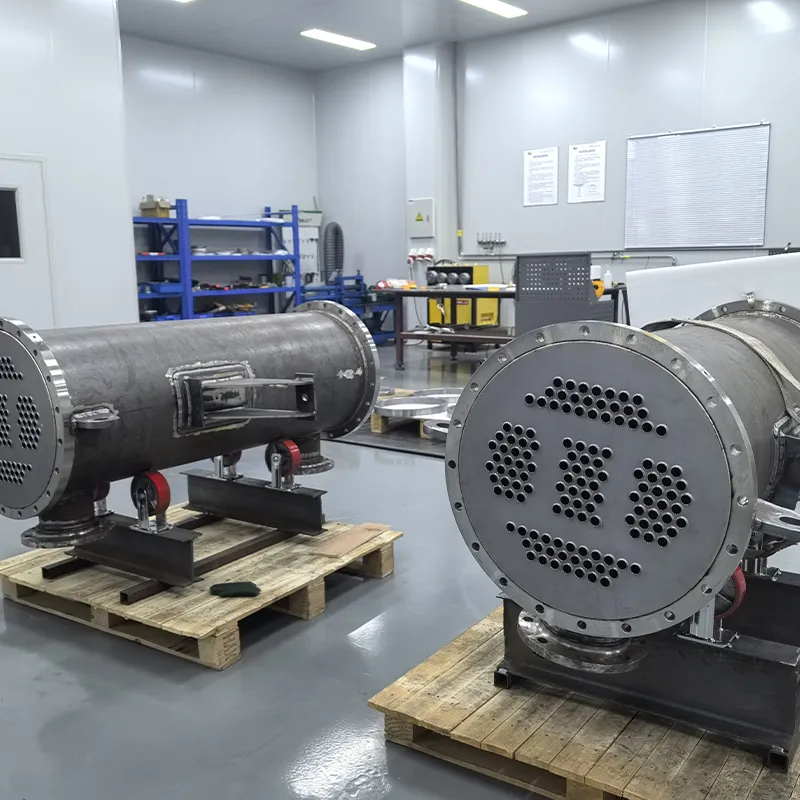
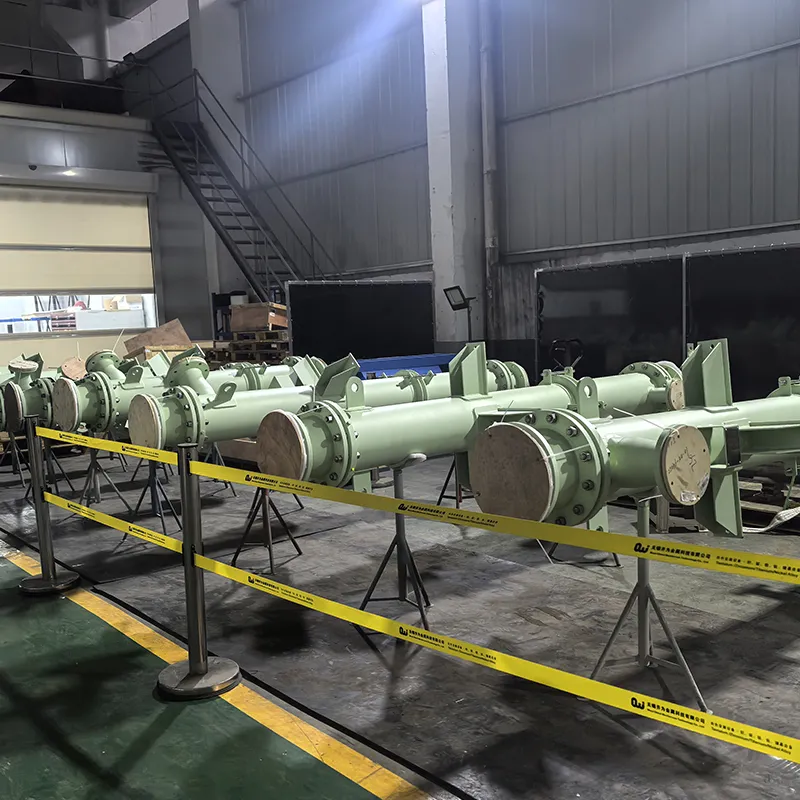
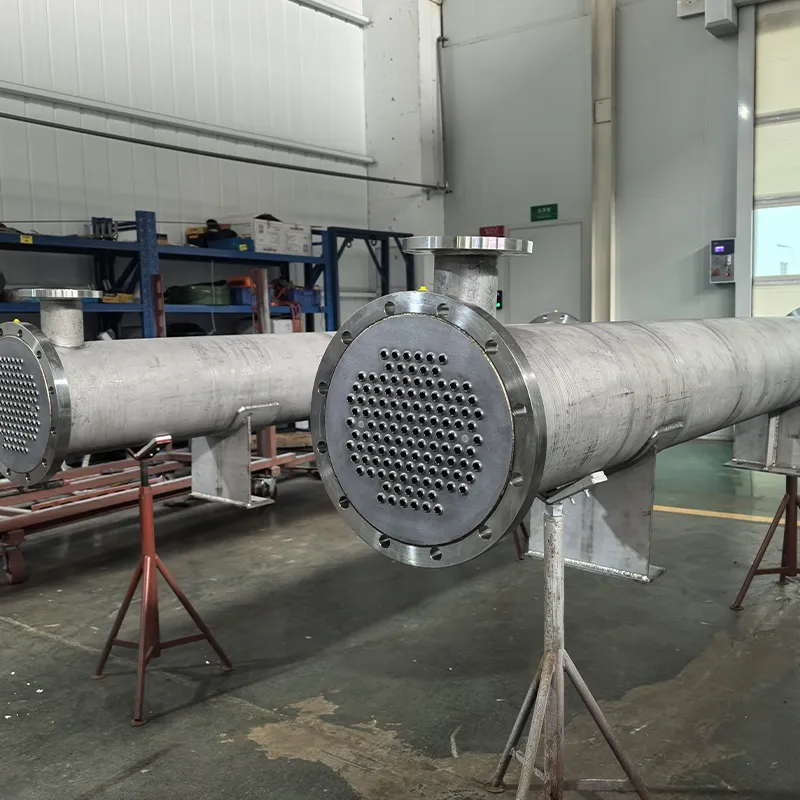
Опыт ООО «Уси Цивэй» демонстрирует, как глубокая инженерная экспертиза влияет на результат. Компания обладает сертификатом ASME U, что подтверждает её компетентность в изготовлении сосудов высокого давления для агрессивных сред. Их подход включает не просто механическую обработку, но и адаптацию конструкций под специфические условия эксплуатации — высокие температуры, давление и химическую агрессию. Например, в портфолио компании присутствуют сложные решения, такие как биметаллические колонны (DN1800) и титановые теплообменники с трубками малого диаметра, где критически важна герметичность и точность соединений.
Особое внимание в компании уделяется контролю качества: применяется многоуровневая система проверок, включая радиографический, ультразвуковой и капиллярный контроль, а также гидравлические испытания. Такой комплексный подход, сочетающий передовые технологии сварки трудносвариваемых металлов (особенно тантала и титана) с строгой проектной дисциплиной, позволяет ООО «Уси Цивэй» обеспечивать стабильные сроки и соответствие международным стандартам. Это делает компанию надежным партнером для предприятий химической, нефтеперерабатывающей и фармацевтической отраслей, где цена ошибки крайне высока.
Мы готовы взять на себя полный цикл производства: от анализа вашей 3D-модели и предложения оптимального сплава до финишной обработки и сертификации. Наш опыт работы с ответственными отраслями гарантирует соответствие самым строгим стандартам качества.
Готовы обсудить ваш проект?
Отправьте чертежи или 3D-модели (STEP, IGES, X_T) для быстрого расчета стоимости и сроков изготовления. Наши инженеры проведут бесплатный аудит manufacturability и предложат варианты оптимизации цены.
Получить расчет стоимости титановых деталей
Смотрите также: Технические требования к чертежам | Каталог титановых сплавов | Примеры выполненных проектов