+86-17751508901


Внутренние насадки теплообменника-колонны из никелевых сплавов: производитель, цена 2026
2026-08-17
- Внутренние насадки теплообменника-колонны из никелевых сплавов: технические характеристики и ценообразование в 2026 году
- Что такое внутренние насадки теплообменника-колонны из никелевых сплавов
- Где применяется внутренняя насадка из никелевых сплавов: отраслевые кейсы
- Технические характеристики и параметры выбора
- Сравнение материалов: почему никель, а не титан или спецстали?
- Ценообразование на рынке 2026: факторы и диапазоны
- Как выбрать надежного производителя и поставщика
- Логистика и экспортные особенности в 2026 году
- Типичные ошибки при проектировании и закупке
- FAQ: Часто задаваемые вопросы
- Рекомендации по покупке и заключению контракта
- Заключение
Внутренние насадки теплообменника-колонны из никелевых сплавов: технические характеристики и ценообразование в 2026 году
Внутренние насадки теплообменника-колонны из никелевых сплавов представляют собой высокотехнологичные элементы массообменных аппаратов, предназначенные для работы в экстремальных коррозионных и термических условиях. В 2026 году спрос на данные компоненты обусловлен ужесточением экологических норм и необходимостью переработки агрессивных сред в нефтегазовой, химической и энергетической отраслях. Использование сплавов на основе никеля (таких как Hastelloy C-276, Inconel 625, Monel 400) позволяет обеспечить срок службы оборудования свыше 15–20 лет даже при контакте с концентрированными кислотами, щелочами и сернистыми соединениями при температурах до 1000°C.
Ключевая ценность таких насадок заключается не только в химической стойкости, но и в оптимизации гидродинамики потоков. Правильно подобранная геометрия насадки (регулярная или нерегулярная) снижает перепад давления в колонне на 15–25% по сравнению со стандартными стальными аналогами, что напрямую влияет на энергоэффективность всего технологического процесса. Для инженеров-проектировщиков и закупщиков критически важно понимать разницу между материалами и типами конструкций, так как ошибка в выборе сплава может привести к катастрофическому разрушению аппарата в течение нескольких месяцев эксплуатации. Данная статья предоставляет глубокий технический анализ, актуальные рыночные данные и рекомендации по выбору поставщика в условиях волатильности цен на цветные металлы в 2026 году.
Что такое внутренние насадки теплообменника-колонны из никелевых сплавов
Внутренние насадки (или контактные устройства) являются сердцем ректификационных, абсорбционных и десорбционных колонн. Их основная функция — создание максимальной площади поверхности контакта между фазами (жидкость-пар или жидкость-газ) при минимальном гидравлическом сопротивлении. Когда речь идет о внутренних насадках теплообменника-колонны из никелевых сплавов, мы говорим об изделиях, изготовленных из материалов, где никель является базовым элементом (более 50% состава), легированным хромом, молибденом, железом и другими элементами для придания специфических свойств.
В отличие от углеродистых или нержавеющих сталей (например, AISI 316L), никелевые сплавы сохраняют механическую целостность в средах, которые быстро вызывают питтинговую и щелевую коррозию у менее стойких материалов. В 2026 году наиболее востребованными являются следующие группы сплавов для производства насадок:
- Hastelloy (Хастеллой): Особенно марки C-276 и C-22. Идеальны для сред с высоким содержанием хлоридов и окислителей. Применяются в установках очистки дымовых газов и производстве органических кислот.
- Inconel (Инконель): Марки 600, 625, 718. Отличаются высокой жаропрочностью. Используются в процессах крекинга и пиролиза, где температуры превышают 600°C.
- Monel (Монель): Сплав никеля и меди (Monel 400, K-500). Лучший выбор для работы с плавиковой кислотой, морской водой и щелочными растворами.
- Nickel 200/201: Чистый никель. Применяется в производстве каустической соды и обработке фтора.
Геометрически насадки делятся на два основных класса: нерегулярные (насыпные), такие как кольца Рашига, Палля или седла Инталокс, и регулярные (структурированные), представляющие собой упорядоченные блоки из гофрированных листов или сеток. Для никелевых сплавов изготовление регулярных насадок является более сложной технологической задачей из-за трудностей сварки и формовки тонких листов, однако они обеспечивают на 30–40% лучшую эффективность разделения смесей.
Где применяется внутренняя насадка из никелевых сплавов: отраслевые кейсы
Понимание специфики применения помогает правильно сформулировать технические требования при заказе. Внутренние насадки теплообменника-колонны из никелевых сплавов не являются универсальным решением из-за высокой стоимости, поэтому их использование экономически оправдано только в тех процессах, где другие материалы не выдерживают агрессивного воздействия среды.
Нефтегазовая промышленность и очистка природного газа
Одной из самых сложных сред является сырой природный газ, содержащий сероводород (H₂S), углекислый газ (CO₂) и хлориды. В процессах аминовой очистки газа от кислых компонентов используются абсорбционные колонны. Стандартные нержавеющие стали подвержены коррозионному растрескиванию под напряжением в таких условиях. Никелевые сплавы, особенно Inconel 625, демонстрируют исключительную стойкость. Практика показывает, что замена стальной насадки на никелевую в колонне диаметром 2,5 метра позволяет увеличить межремонтный интервал с 2 до 10 лет, что окупает первоначальные инвестиции за счет снижения простоев производства.
Химическая промышленность: производство кислот и удобрений
В производстве азотной, серной и фосфорной кислоты концентрации реагентов могут достигать 98–99%. При высоких температурах скорость коррозии углеродистой стали исчисляется миллиметрами в год. Здесь применяются насадки из Hastelloy C-276. Например, в колоннах концентрирования серной кислоты (где температура может достигать 200–250°C) использование никелевых насадок типа “седло” обеспечивает стабильный тепломассообмен без загрязнения продукта ионами железа, что критично для качества конечного химического продукта.
Фармацевтика и тонкая химия
В синтезе активных фармацевтических ингредиентов (API) часто используются агрессивные катализаторы и растворители. Требования к чистоте продукта здесь максимальны. Никелевые насадки не только устойчивы к коррозии, но и имеют гладкую поверхность, которая легко поддается электрополировке, предотвращая накопление остатков реакций и облегчая очистку оборудования между партиями.
Технические характеристики и параметры выбора
При проектировании или модернизации колонны инженер должен оперировать конкретными физико-химическими параметрами. Выбор внутренней насадки теплообменника-колонны из никелевых сплавов базируется на следующих ключевых характеристиках:
| Параметр | Описание и влияние на процесс | Типичные значения для никелевых насадок |
|---|---|---|
| Удельная поверхность (a) | Площадь контакта фаз на единицу объема. Определяет эффективность разделения. | 100 – 750 м²/м³ (для регулярных насадок выше) |
| Коэффициент пустотности (ε) | Доля свободного объема в насадке. Влияет на пропускную способность и перепад давления. | 0.90 – 0.98 (высокая пористость снижает энергопотребление) |
| Фактор сопротивления (Fp) | Гидравлическая характеристика. Чем ниже, тем меньше энергозатраты на прокачку. | 10 – 150 Па/м (зависит от размера элемента) |
| Предел прочности на разрыв | Механическая устойчивость к весу слоя насадки и динамическим нагрузкам. | 400 – 900 МПа (зависит от марки сплава) |
| Термостойкость | Максимальная рабочая температура без потери механических свойств. | до 1100°C (для Inconel), до 400°C (для чистого Ni) |
Важным аспектом является размер элементов насадки. Меньшие элементы (например, 10 мм или 15 мм) обеспечивают большую поверхность и лучшую эффективность разделения, но создают высокое гидравлическое сопротивление и склонны к засорению. Крупные элементы (50 мм и более) подходят для грязных сред и больших диаметров колонн, где перепад давления является лимитирующим фактором. Для никелевых сплавов, учитывая их высокую плотность (8.4–8.9 г/см³), вес насадки становится значительным. Это требует усиления опорных решеток колонны, что также должно быть учтено в проекте.
Сравнение материалов: почему никель, а не титан или спецстали?
Часто возникает вопрос: почему не использовать титан или супердуплексные стали? Ответ лежит в плоскости химической совместимости и экономики жизненного цикла. Ниже приведен сравнительный анализ для типичных агрессивных сред.
| Материал | Стойкость к HCl (соляная к-та) | Стойкость к H₂SO₄ (серная к-та) | Стойкость к NaOH (щелочь) | Стоимость (относительная) | Рекомендация |
|---|---|---|---|---|---|
| AISI 316L | Низкая | Средняя (до 10%, <50°C) | Высокая | 1x | Только для мягких сред |
| Titanium Gr.2 | Низкая (риск воспламенения) | Низкая (в окислительных средах) | Средняя | 3x | Для хлорсодержащих окислителей |
| Duplex 2205 | Низкая | Средняя | Высокая | 1.5x | Для морской воды, нефтехимии |
| Hastelloy C-276 | Высокая | Высокая (широкий диапазон T и C) | Высокая | 8x – 12x | Универсальный выбор для кислот |
| Inconel 625 | Высокая | Высокая | Высокая | 10x – 15x | Для высоких температур и давлений |
Как видно из таблицы, никелевые сплавы превосходят конкурентов в универсальности химической стойкости. Титан, например, категорически не рекомендуется для соляной кислоты из-за риска водородного охрупчивания и коррозии, тогда как Hastelloy справляется с этой задачей отлично. Единственным ограничением никеля является его уязвимость в сильных окислительных средах с низким содержанием хлоридов (например, горячая азотная кислота), где предпочтительнее могут быть специальные циркониевые сплавы, но это уже нишевое применение.
Ценообразование на рынке 2026: факторы и диапазоны
Цена на внутренние насадки теплообменника-колонны из никелевых сплавов в 2026 году остается высокой и волатильной. Это связано с несколькими макроэкономическими и отраслевыми факторами. Стоимость готового изделия формируется не только из цены сырья, но и из сложности изготовления.
Что влияет на стоимость?
- Биржевая цена никеля: Является базовым индикатором. В 2025–2026 годах наблюдаются колебания из-за изменения логистических цепочек и спроса на аккумуляторы EV, что косвенно влияет на промышленный сектор.
- Сложность геометрии: Изготовление структурированной насадки требует точной лазерной резки и сварки тонких листов (толщиной 0.1–0.2 мм). Расход материала при производстве может достигать 30–40% от листа, что увеличивает цену.
- Марка сплава: Hastelloy C-276 дороже, чем Monel 400, из-за содержания молибдена и вольфрама. Inconel 718, требующий термообработки, еще дороже.
- Сертификация и контроль качества: Продукция для нефтегазовой отрасли требует сертификатов NACE, ASTM, EN 10204 3.1/3.2. Проведение рентгенографического контроля сварных швов и спектрального анализа увеличивает стоимость на 15–20%.
Ориентировочные цены (FOB, 2026)
Ниже приведены среднерыночные диапазоны цен за килограмм готовой продукции. Обратите внимание, что цены указаны для промышленных партий (от 500 кг).
- Насадка из Nickel 200/201: $45 – $65 / кг
- Насадка из Monel 400: $55 – $75 / кг
- Насадка из Hastelloy C-276: $80 – $120 / кг
- Насадка из Inconel 625: $90 – $140 / кг
Для небольших партий (менее 100 кг) цена может увеличиваться в 1.5–2 раза из-за затрат на переналадку оборудования. Также стоит учитывать, что регулярные насадки обычно стоят дороже насыпных на 20–30% за счет более высокой трудоемкости сборки блоков.
Как выбрать надежного производителя и поставщика
Рынок производителей теплообменного оборудования насыщен, но количество заводов, способных качественно работать с никелевыми сплавами, ограничено. Ошибка в выборе подрядчика может привести к поставке продукции со скрытыми дефектами кристаллической решетки или неправильной термообработкой, что сведет на нет коррозионную стойкость сплава.
При выборе поставщика внутренних насадок теплообменника-колонны из никелевых сплавов обратите внимание на следующие критерии:
- Наличие собственного металлообрабатывающего парка: Завод должен иметь оборудование для лазерной резки, штамповки и специализированные сварочные посты (TIG/MIG) с контролем газовой защиты. Никель чувствителен к загрязнению кислородом при сварке, поэтому качество швов критично.
- Опыт работы с конкретными сплавами: Запросите референс-лист. Если завод в основном производит нержавеющую сталь, у него может не быть экспертизы в работе с Hastelloy. Спросите примеры реализованных проектов в химической отрасли.
- Лабораторный контроль: Обязательным является наличие спектрометра для входного контроля сырья и выходного контроля продукции. Каждый пакет насадки должен сопровождаться сертификатом плавки.
- Инженерная поддержка: Хороший поставщик не просто продает “железо”, а предлагает расчет гидравлики колонны. Они должны быть способны смоделировать процесс и подтвердить, что выбранная насадка обеспечит требуемую степень разделения.
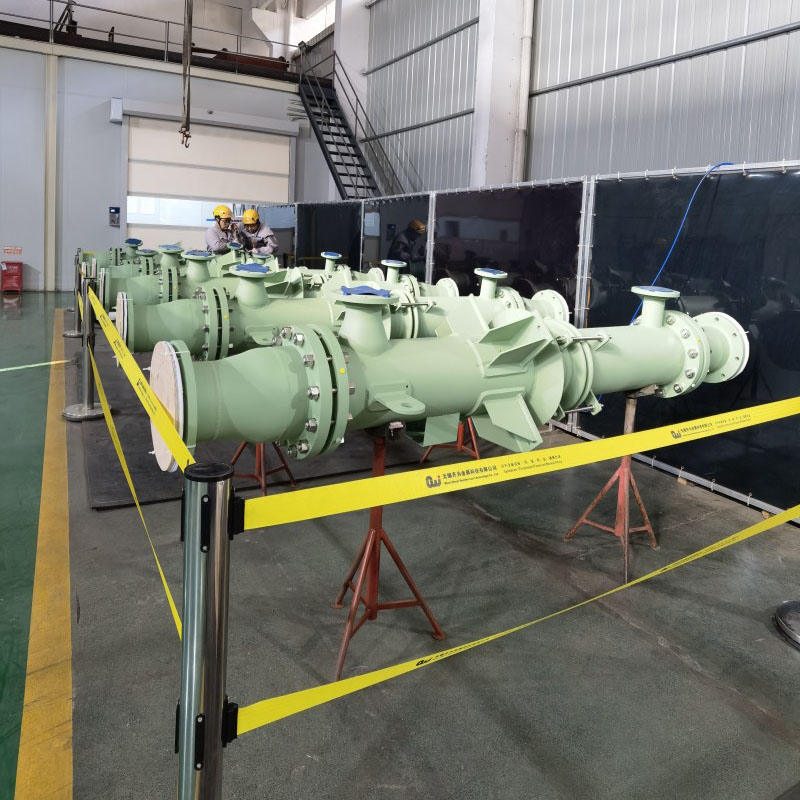
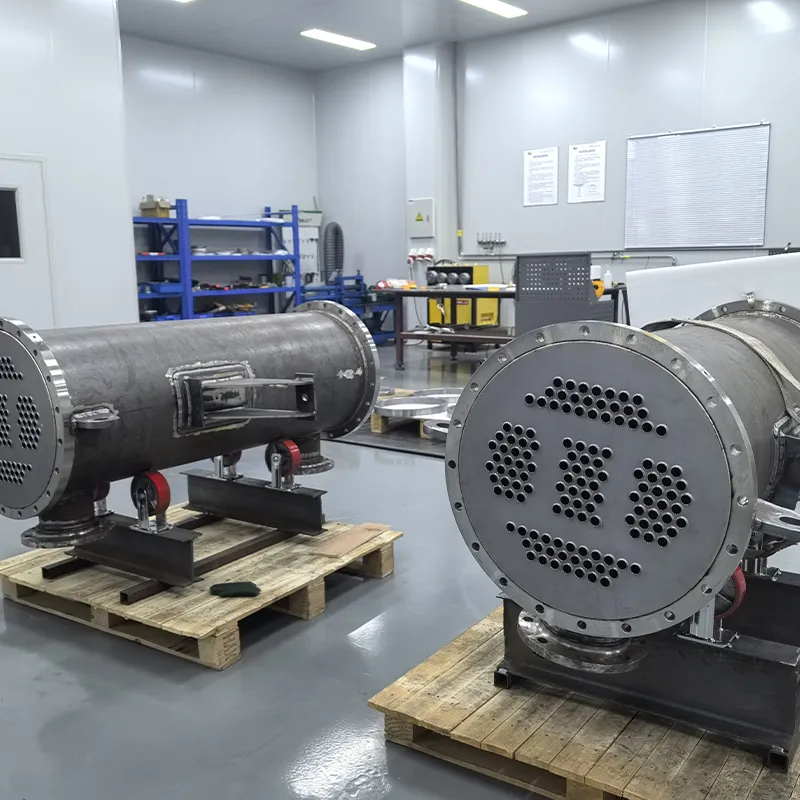
В этом контексте выделяется компания ООО «Уси Цивэй Технологии Цветных Металлов» — высокотехнологичное предприятие, специализирующееся на полном цикле создания оборудования из коррозионностойких сплавов. Компания интегрирует в себе проектирование, R&D и сертифицированное производство, обладая сертификатом ASME U, что подтверждает компетентность в изготовлении аппаратов высокого давления для агрессивных сред. Основной фокус деятельности «Уси Цивэй» сосредоточен именно на таких материалах, как титан, цирконий, тантал и, что наиболее важно для данной статьи, никелевые сплавы (включая Hastelloy).
Производственная база предприятия оснащена современным оборудованием для обработки трудносвариваемых металлов, а внедренный многоуровневый контроль качества (включая радиографический, ультразвуковой и капиллярный методы) гарантирует соответствие продукции международным стандартам. Благодаря глубокой инженерной экспертизе, «Уси Цивэй» не просто поставляет компоненты, но и адаптирует конструкции под сложные условия эксплуатации, предлагая решения для химической, нефтеперерабатывающей и фармацевтической отраслей. Наличие собственного опыта в создании биметаллических колонн и сложных теплообменников делает компанию надежным партнером для проектов, требующих высочайшей надежности.
Инженерный совет: не стесняйтесь запрашивать образцы сварных соединений для проведения независимых коррозионных тестов в вашей лаборатории перед размещением крупного заказа. Это стандартная практика для критических узлов, и такие поставщики, как «Уси Цивэй», обычно открыты к такому уровню взаимодействия.
Логистика и экспортные особенности в 2026 году
Поставка крупногабаритного оборудования и насадок из никелевых сплавов требует тщательной логистической подготовки. Никелевые сплавы имеют высокую плотность, что приводит к значительному весу грузов даже при небольших объемах.
Основные моменты:
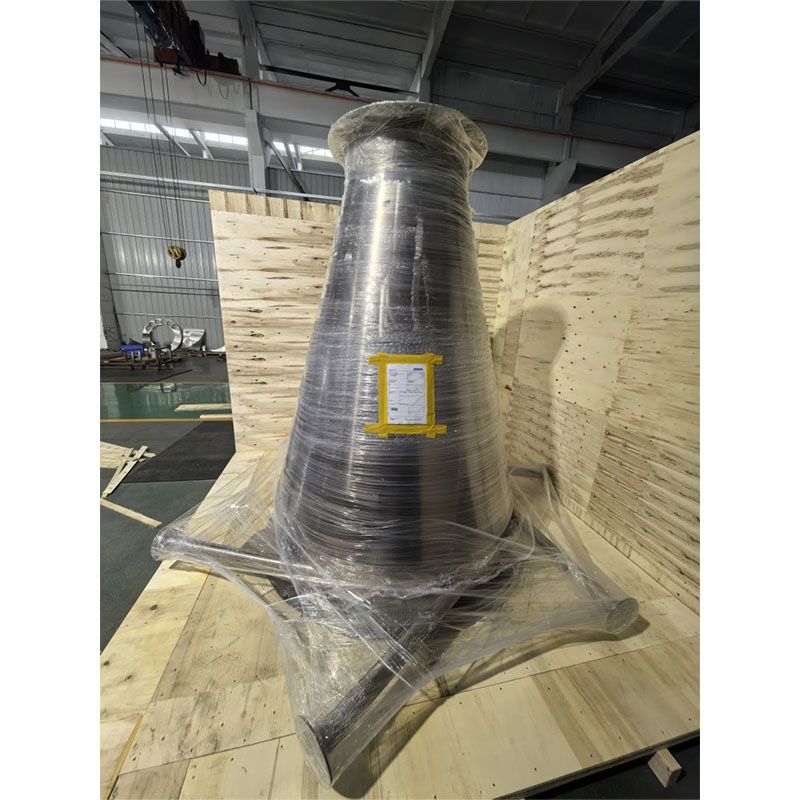
- Упаковка: Насадки должны быть упакованы в деревянные ящики с внутренней защитой от влаги. Поверхность никеля должна быть чистой, без следов масел и пальцев, так как органические загрязнения могут вызвать локальную коррозию при хранении. Используется защитная пленка и ингибиторы коррозии.
- Таможенное кодирование: Правильный подбор кода ТН ВЭД (HS Code) важен для расчета пошлин. Обычно насадки классифицируются как части теплообменников или колонн (код 8419 90 или 7508 в зависимости от формы и степени обработки).
- Сроки производства: Из-за сложности закупки сырья и длительности производственного цикла (особенно для регулярных насадок), срок изготовления составляет от 8 до 16 недель. Планируйте закупки заранее, учитывая возможные задержки на таможне.
Типичные ошибки при проектировании и закупке
Анализ отказов оборудования показывает, что большинство проблем связано не с качеством самого сплава, а с ошибками в применении. Вот самые распространенные ловушки:
- Игнорирование температурного расширения: Никелевые сплавы имеют коэффициент теплового расширения, отличный от корпуса колонны (часто выполненного из стали). При проектировании опорных колец и распределителей необходимо использовать компенсаторы или скользящие опоры, чтобы избежать деформации насадки при нагреве.
- Загрязнение при монтаже: Использование углеродистых инструментов для монтажа никелевой насадки недопустимо. Частицы железа, внедренные в поверхность никеля, станут очагами коррозии. Весь монтаж должен проводиться в “чистой зоне” с использованием инструмента из нержавеющей стали или специальных покрытий.
- Неверный выбор размера насадки для малого диаметра: Правило большого пальца: диаметр колонны должен быть как минимум в 10–15 раз больше размера элемента насадки. Использование крупной насадки в узкой колонне приведет к эффекту “стенки” и неравномерному распределению потока, резко снижая эффективность.
- Экономия на предварительной очистке: Перед запуском колонны никелевые насадки должны быть тщательно промыты для удаления заводских масел и оксидной пленки. Пропуск этого этапа может привести к вспениванию и нарушению гидравлики в первые дни работы.
FAQ: Часто задаваемые вопросы
Какой срок службы внутренних насадок из никелевых сплавов?
При правильном выборе марки сплава под конкретную среду и соблюдении режимов эксплуатации, срок службы составляет от 15 до 25 лет. В особо агрессивных условиях (высокие температуры, циклические нагрузки) срок может сократиться до 10 лет, что все равно значительно превышает показатели нержавеющих сталей.
Можно ли ремонтировать поврежденные никелевые насадки?
Локальный ремонт возможен методом аргонодуговой сварки (TIG), но он экономически целесообразен только для крупных элементов регулярных насадок или опорных конструкций. Для мелких насыпных насадок (колец, седел) ремонт не производится — они заменяются полностью. Важно, чтобы ремонт выполнялся сертифицированными сварщиками с использованием присадочных материалов, соответствующих основному металлу.
В чем разница между Hastelloy C-276 и C-22?
Hastelloy C-22 имеет более высокое содержание хрома и вольфрама, что делает его более стойким к окислительным средам и локальным видам коррозии (питтингу и щелевой) по сравнению с C-276. Однако C-276 лучше себя показывает в восстановительных средах и стоит немного дешевле. Выбор зависит от конкретного химического состава процесса.
Как рассчитать необходимое количество насадки?
Расчет высоты слоя насадки (HETP – Height Equivalent to a Theoretical Plate) проводится с помощью специализированного ПО (например, Aspen Plus, ChemCAD) на основе данных о равновесии фаз и кинетике массопередачи. Производители насадок предоставляют экспериментальные данные по эффективности своих конкретных моделей, которые необходимо загружать в модель для точного расчета.
Рекомендации по покупке и заключению контракта
Покупка внутренних насадок теплообменника-колонны из никелевых сплавов — это стратегическая инвестиция. Чтобы минимизировать риски, рекомендуем следующий алгоритм действий:
- Аудит процесса: Точно определите состав среды, температуру, давление и возможные примеси. Не полагайтесь на усредненные данные.
- Запрос коммерческого предложения (RFQ): Укажите в запросе не только чертежи, но и требования к материалам (стандарт ASTM/EN), виду контроля (NDT) и упаковке.
- Техническое согласование: Проведите встречу с инженерами поставщика. Обсудите гидравлический расчет и подтвердите, что выбранная насадка подходит для вашего режима работы (турбулентный/ламинарный поток).
- Проверка качества: Включите в контракт право на инспекцию третьей стороной (например, SGS, Bureau Veritas) перед отгрузкой. Проверка должна включать геометрические размеры, визуальный контроль швов и спектральный анализ.
- Логистика: Заранее согласуйте условия поставки (Incoterms 2020), чтобы избежать скрытых расходов на фрахт и страхование.
Помните, что самая дешевая насадка может оказаться самой дорогой в эксплуатации из-за простоев завода. Выбирайте партнера, который гарантирует качество и технологическую поддержку.
Заключение
В 2026 году внутренние насадки теплообменника-колонны из никелевых сплавов остаются незаменимым решением для интенсивных химических процессов. Их способность противостоять экстремальной коррозии и высоким температурам обеспечивает надежность и безопасность производства. Несмотря на высокую начальную стоимость, совокупная стоимость владения (TCO) таких решений оказывается ниже благодаря длительному сроку службы и снижению энергозатрат. Успех проекта зависит от тщательного инженерного расчета, правильного выбора марки сплава и сотрудничества с квалифицированным производителем, способным обеспечить строгий контроль качества на всех этапах.
Для получения детального технического расчета, подбора оптимальной марки сплава и актуального коммерческого предложения на внутренние насадки теплообменника-колонны из никелевых сплавов, свяжитесь с нашими специалистами. Мы предоставляем полный цикл услуг: от аудита существующего оборудования до поставки и шеф-монтажа.