+86-17751508901


Детали из никелевых сплавов по индивидуальному заказу: производитель, цены 2026
2026-08-18
- Детали из никелевых сплавов по индивидуальному заказу: инженерный подход к производству в 2026 году
- Что такое детали из никелевых сплавов по индивидуальному заказу и их классификация
- Где применяются детали из никелевых сплавов по индивидуальному заказу: отраслевой анализ
- Технические характеристики и контроль качества
- Как выбрать детали из никелевых сплавов по индивидуальному заказу: алгоритм закупки
- Диапазон цен и факторы стоимости в 2026 году
- Логистика и экспортные особенности
- Сравнение производителей: как не ошибиться с выбором
- ООО «Уси Цивэй»: экспертиза в цветных металлах и сертификация ASME
- Типичные ошибки при заказе и эксплуатации
- FAQ: Часто задаваемые вопросы
- Инженерное заключение и рекомендации
- Свяжитесь с нами для расчета вашего проекта
Детали из никелевых сплавов по индивидуальному заказу: инженерный подход к производству в 2026 году
Детали из никелевых сплавов по индивидуальному заказу представляют собой высокотехнологичные компоненты, изготавливаемые методом точного литья, механической обработки или порошковой металлургии для работы в экстремальных условиях. В 2026 году спрос на такие решения обусловлен необходимостью эксплуатации оборудования при температурах свыше 1000°C, в агрессивных химических средах и под воздействием высоких циклических нагрузок. Ключевая ценность индивидуального заказа заключается не просто в геометрии, а в адаптации микроструктуры сплава (зернистости, фазового состава) под конкретные термодинамические параметры вашего узла.
Мы производим компоненты из жаропрочных никелевых суперсплавов (Inconel, Hastelloy, Nimonic аналоги) с соблюдением допусков ISO 2768-mK и стандартов ГОСТ. Наша компетенция охватывает полный цикл: от реверс-инжиниринга изношенных деталей до разработки новых конструкций с топологической оптимизацией веса. Это критически важно для аэрокосмической отрасли, энергетического машиностроения и нефтехимии, где отказ одной детали может стоить миллионы рублей простоя. Ниже представлен подробный технический разбор процессов, ценообразования и критериев выбора поставщика.
Что такое детали из никелевых сплавов по индивидуальному заказу и их классификация
Когда речь идет о деталях из никелевых сплавов по индивидуальному заказу, мы говорим о продукции, которая не является стандартным складским товаром. Каждый элемент проектируется или адаптируется под уникальные требования технического задания (ТЗ). Никелевые суперсплавы — это группа материалов на основе никеля, легированных хромом, кобальтом, молибденом, вольфрамом, алюминием и титаном. Именно этот сложный химический состав обеспечивает сохранение механических свойств при температурах, близких к точке плавления основного металла.
Основные группы применяемых сплавов
Выбор материала зависит от доминирующего фактора разрушения: термического, коррозионного или механического.
- Твердорастворно упрочненные сплавы (Solid Solution Strengthened): Например, аналоги Hastelloy X или Inconel 600/601. Они обладают высокой пластичностью и устойчивостью к окислению. Применяются для камер сгорания, теплообменников и выхлопных систем.
- Дискретно упрочненные сплавы (Precipitation Hardened): Аналоги Inconel 718, Waspaloy, Nimonic 80A. Содержат интерметаллидные фазы (Ni3Al, Ni3Ti), которые создают барьеры для движения дислокаций. Используются для турбинных лопаток, валов, крепежа высокого напряжения.
- Оксидно-дисперсно упрочненные (ODS) сплавы: Современный тренд 2025-2026 годов. Позволяют работать при температурах выше 1200°C без потери прочности за счет наноразмерных частиц оксидов.
Методы изготовления индивидуальных деталей
Процесс производства определяет конечную стоимость и эксплуатационные характеристики. Мы используем три основных подхода:
- Точное литье (Investment Casting): Идеально для сложных геометрических форм (лопатки, импеллеры). Обеспечивает минимальные припуски на обработку. В 2026 году мы активно внедряем керамические формы с 3D-печатными сердечниками, что позволяет создавать внутренние охлаждающие каналы сложной конфигурации, недоступные для традиционного литья.
- ЧПУ обработка (CNC Machining): Применяется для деталей из прутков, поковок или листов. Подходит для валов, фланцев, втулок. Требует специального инструмента из твердых сплавов с покрытиями TiAlN, так как никелевые сплавы склонны к наклепу и абразивному износу инструмента.
- Аддитивные технологии (SLM/DMLS): Прямое лазерное спекание порошка. Позволяет создавать детали с внутренней решетчатой структурой для снижения веса при сохранении жесткости. Критически важно для аэрокосмических применений, где каждый грамм имеет значение.
Где применяются детали из никелевых сплавов по индивидуальному заказу: отраслевой анализ
Понимание контекста применения помогает правильно сформулировать ТЗ. Детали из никелевых сплавов по индивидуальному заказу востребованы там, где стали и титановые сплавы исчерпали свой ресурс.
Энергетическое машиностроение и газотурбинные установки (ГТУ)
В газовых турбинах КПД напрямую зависит от температуры газа перед турбиной. Современные установки работают при температурах 1400–1600°C. Лопатки турбин, сопловые аппараты и камеры сгорания испытывают колоссальные центробежные нагрузки и термоциклирование.
Инженерный кейс: Замена стандартных лопаток на детали с направленным направлением кристаллизации (single crystal) позволяет увеличить межремонтный интервал с 8000 до 24000 часов. Однако стоимость такой детали возрастает в 5-7 раз из-за сложности контроля ориентации зерна.
Нефтегазовая и химическая промышленность
Здесь главными врагами являются сероводородная коррозия, щелочная среда и высокие давления. Клапаны, насосы, теплообменники и трубопроводная арматура из сплавов типа Hastelloy C-276 работают в средах с pH < 2 или в расплавах солей.
Пример: Шток клапана диаметром 50 мм, работающий в среде серной кислоты при 200°C и давлении 10 МПа. Использование нержавеющей стали 316L приведет к коррозионному растрескиванию через 3 месяца. Никелевый сплав обеспечит срок службы более 5 лет.
Аэрокосмическая отрасль
Двигатели самолетов и ракет требуют материалов с максимальным отношением прочности к весу. Турбинные диски, кольца уплотнений, элементы форсажных камер. Здесь критична усталостная прочность. Любая микротрещина, возникшая при механической обработке, может стать очагом разрушения на высоких оборотах (10 000+ об/мин).
Технические характеристики и контроль качества
При заказе деталей из никелевых сплавов по индивидуальному заказу необходимо четко регламентировать параметры качества. В 2026 году стандарты ужесточились, особенно в части неразрушающего контроля (НК).
| Параметр | Типичные значения для Ni-сплавов | Метод контроля | Значимость для заказчика |
|---|---|---|---|
| Предел прочности при растяжении (UTS) | 800 – 1400 МПа | Испытания образцов-свидетелей | Определяет максимальную нагрузку без разрушения |
| Предел текучести (Yield Strength) | 400 – 1100 МПа | Испытания образцов-свидетелей | Граница упругих деформаций |
| Ударная вязкость | > 40 Дж/см² | Испытания Шарпи/Изод | Сопротивление хрупкому разрушению |
| Твердость | 25 – 45 HRC (зависит от состояния) | Роквелл / Бринелль | Износостойкость и обрабатываемость |
| Микроструктура | Размер зерна ASTM 5-8, отсутствие карбидных сеток | Металлография | Влияет на жаропрочность и усталость |
| Дефектность | Отсутствие трещин, пор > 0.5 мм | Рентген (RT), УЗК (UT), Капиллярный (PT) | Безопасность эксплуатации |
Особое внимание уделяется химическому составу. Отклонение содержания алюминия или титана даже на 0.1% может изменить объемную долю упрочняющей гамма-штрих фазы, что радикально снизит жаропрочность. Поэтому каждая плавка сопровождается сертификатом завода-производителя сырья и нашим входным контролем спектральным анализом.
Как выбрать детали из никелевых сплавов по индивидуальному заказу: алгоритм закупки
Процесс закупки сложных промышленных компонентов отличается от покупки стандартного крепежа. Ошибка на этапе формирования ТЗ ведет к удорожанию проекта или невозможности эксплуатации детали.
Шаг 1: Анализ условий эксплуатации
Прежде чем запрашивать коммерческое предложение, ответьте на следующие вопросы:
- Какова максимальная рабочая температура (постоянная и пиковая)?
- Какова среда воздействия (воздух, дымовые газы, кислота, щелочь, вакуум)?
- Какой тип нагрузки (статическая, циклическая, ударная)?
- Требуется ли сварка детали с другими элементами?
Если вы не уверены в выборе сплава, предоставьте наши инженеры данные по среде, и мы подберем оптимальный материал из нашей базы данных коррозионной стойкости.
Шаг 2: Подготовка конструкторской документации
Для производства деталей из никелевых сплавов по индивидуальному заказу требуются чертежи в формате PDF (с указанием допусков и шероховатости) и 3D-модели (STEP, IGES).
Важно: Укажите требования к поверхностному слою. Никелевые сплавы чувствительны к концентраторам напряжений. Радиусы переходов должны быть максимально возможными. Шероховатость Ra 1.6 или Ra 0.8 может потребовать полировки, что значительно увеличивает стоимость.
Шаг 3: Выбор технологии изготовления
Сравните варианты:
- Литье: Выгодно при тиражах от 50 шт. Высокие начальные затраты на модельную оснастку, но низкая себестоимость единицы.
- ЧПУ: Выгодно для единичных деталей и малых серий (1-10 шт.). Быстрый старт, но высокий расход материала (до 60% уходит в стружку).
- 3D-печать: Оптимально для сверхсложных геометрий и прототипирования. Дорогой материал, но отсутствие отходов и возможность интеграции функций.
Диапазон цен и факторы стоимости в 2026 году
Стоимость деталей из никелевых сплавов по индивидуальному заказу варьируется в широких пределах. В 2026 году цены стабилизировались после колебаний предыдущих лет, но остаются высокими из-за стоимости сырья и энергозатрат.
Что влияет на стоимость?
- Стоимость сырья: Никель, кобальт и молибден — биржевые товары. Их цена fluctuates. Сплавы с высоким содержанием рения или тантала могут стоить в 10-20 раз дороже обычных сталей.
- Сложность обработки: Никелевые сплавы имеют низкую теплопроводность и высокую вязкость. Скорость резания в 3-5 раз ниже, чем у стали. Это увеличивает машинное время и износ инструмента.
- Термообработка: Многие сплавы требуют многоступенчатого старения в вакуумных печах с контролируемой атмосферой. Это длительный и энергоемкий процесс.
- Контроль качества: Рентгеновский контроль каждой детали, ультразвуковая дефектоскопия, металлографические исследования срезов — все это добавляет к стоимости 15-30%.
- Объем партии: Эффект масштаба работает слабо из-за высокой доли ручного труда и настройки оборудования, но скидка на крупные партии (от 100 шт.) может достигать 20%.
Ориентировочные цены (на 2026 год)
Цены указаны за килограмм готовой продукции, включая материал и базовую мехобработку. Без учета НДС и логистики.
- Простые детали (фланцы, втулки) из Inconel 600/601: $80 – $120 / кг
- Сложные детали (лопатки, импеллеры) литьем из Inconel 718: $150 – $250 / кг
- Высокоточные детали ЧПУ из Hastelloy C-276: $200 – $350 / кг
- Аддитивные детали (SLM) из никелевых порошков: $400 – $600 / кг
Для получения точного расчета необходимо отправить чертеж на нашу почту. Мы подготовим калькуляцию в течение 48 часов.
Логистика и экспортные особенности
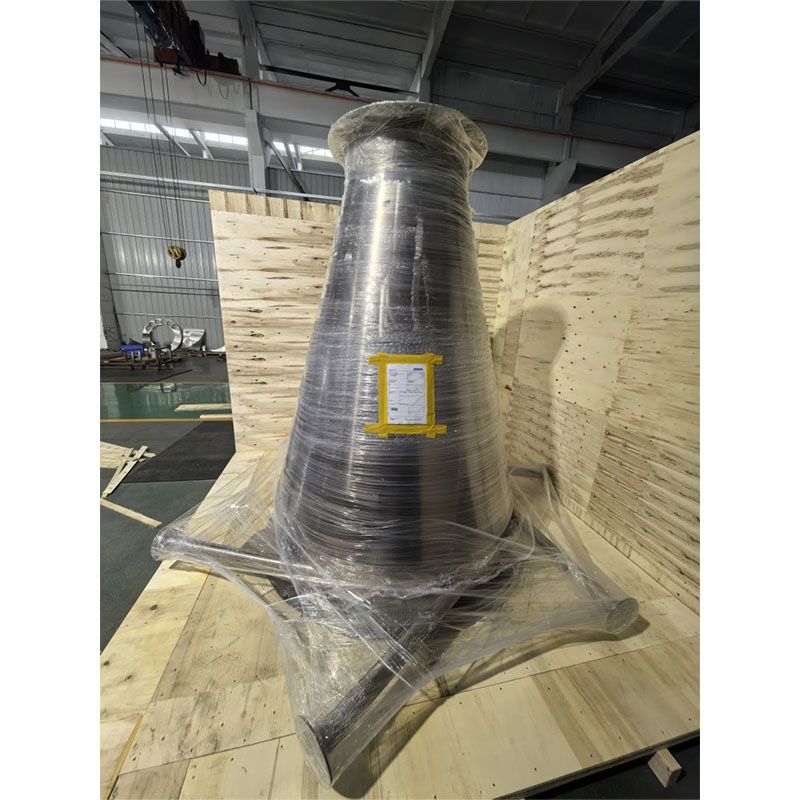
Поставка деталей из никелевых сплавов по индивидуальному заказу требует тщательной упаковки. Поверхность деталей должна быть защищена от механических повреждений и коррозии при транспортировке. Мы используем вакуумную упаковку с ингибиторами коррозии и жесткие деревянные ящики с амортизацией.
При экспорте важно учитывать таможенные коды ТН ВЭД (обычно 7229 или 8487 в зависимости от степени обработки). Наличие сертификатов происхождения и соответствия стандартам (EAC, CE, ASME) обязательно. Мы обеспечиваем полное документальное сопровождение груза, включая паспорта качества на каждую партию.
Сравнение производителей: как не ошибиться с выбором
Рынок переполнен предложениями, но не все поставщики обладают реальной производственной базой. Многие выступают посредниками. Как отличить производителя от перекупщика?
| Критерий | Реальный производитель | Посредник / Торговый дом |
|---|---|---|
| Техническая экспертиза | Задает уточняющие вопросы по чертежу, предлагает оптимизацию конструкции | Просто запрашивает количество и чертеж, не вникая в суть |
| Сроки | Реалистичные сроки с учетом технологических циклов (термообработка занимает время) | Обещает “вчера”, не понимая технологии |
| Оборудование | Предоставляет фото/видео станков, печей, лабораторий | Избегает демонстрации производства |
| Контроль качества | Имеет собственную лабораторию НК, выдает протоколы испытаний | Предоставляет только сертификат на материал (mill certificate) |
| Гибкость | Может изготовить пробную партию, внести изменения в процессе | Работает строго по спецификации, любые изменения — новая заявка |
Рекомендация: Запросите референс-лист с аналогичными проектами. Если компания уже делала детали для турбин или химических реакторов, вероятность успешного выполнения вашего заказа выше.
ООО «Уси Цивэй»: экспертиза в цветных металлах и сертификация ASME
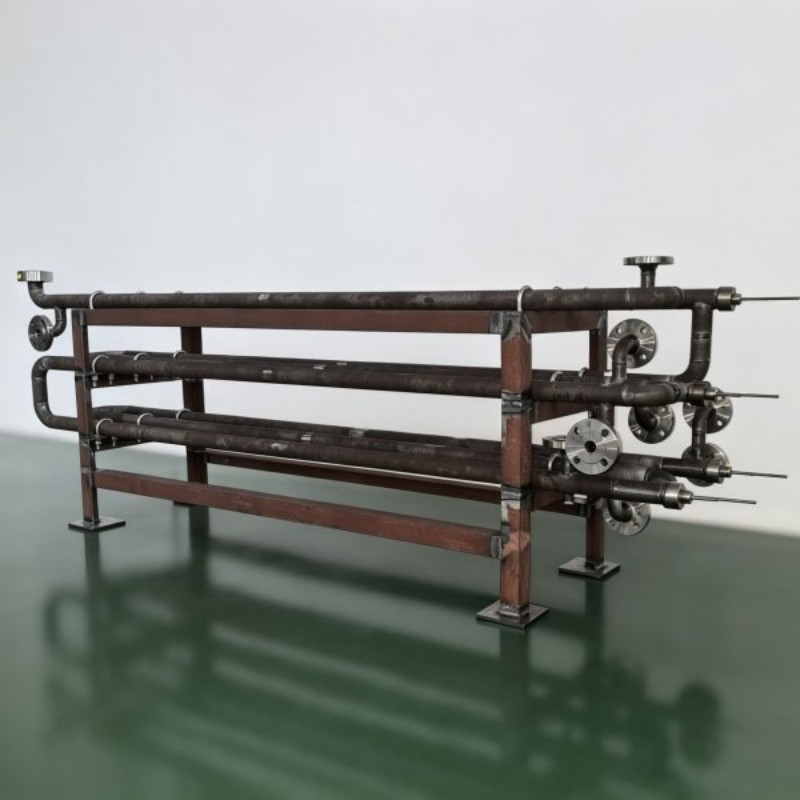
Выбор надежного партнера является ключевым фактором успеха при работе с экзотическими сплавами. ООО «Уси Цивэй Технологии Цветных Металлов» — это высокотехнологичное промышленное предприятие, которое интегрирует полный цикл создания продукции: от конструкторской проработки и НИОКР до сертифицированного изготовления и поставки готовых решений.
Наш основной фокус сосредоточен на материалах с исключительными эксплуатационными характеристиками: титане, цирконии, тантале, ниобии и, конечно же, никелевых сплавах, включая Hastelloy. Важным подтверждением нашей компетентности является наличие сертификата ASME U с соответствующим штампом. Это дает нам право проектировать и изготавливать сосуды и аппараты высокого давления для самых агрессивных сред, гарантируя соответствие строгим международным стандартам безопасности.
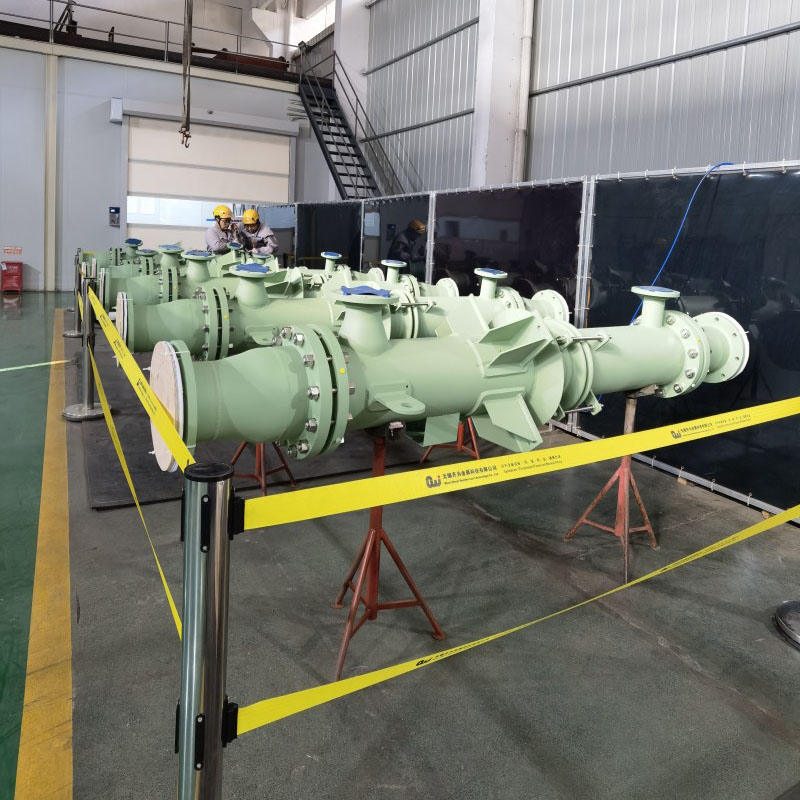
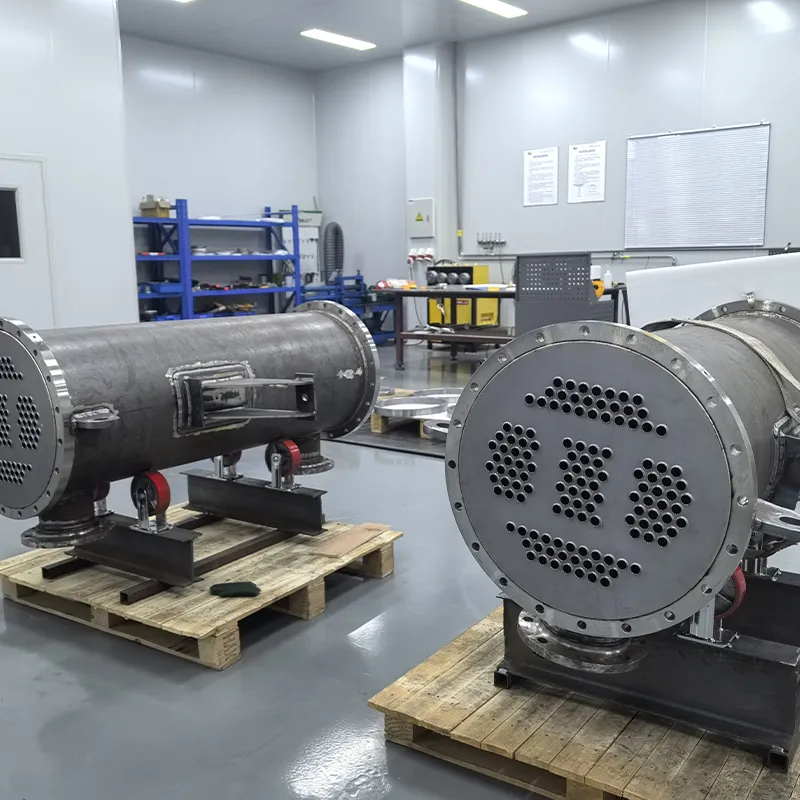
Производственная база ООО «Уси Цивэй» оснащена современным оборудованием для обработки трудносвариваемых и высокопрочных цветных металлов. Мы внедрили строгий многоуровневый контроль качества на всех этапах — от входного контроля сырья до финальных гидравлических и пневматических испытаний. Особое внимание уделяется технологиям сварки и формообразования, что позволяет нам обеспечивать независимость от импортных решений и гарантировать стабильные сроки выполнения заказов.
Наша философия — «сосредоточиться на специальных материалах, совершенствовать и детализировать». Мы предлагаем не просто поставку деталей, а персонализированный инженерный подход: совместную проработку ТЗ, адаптацию конструкций под ваши условия эксплуатации и полное гарантийное сопровождение. Будь то сложные теплообменники, колонны или индивидуальные компоненты из никелевых сплавов, мы обеспечиваем надежность, необходимую для химической, нефтеперерабатывающей и фармацевтической отраслей.
Типичные ошибки при заказе и эксплуатации
За годы практики мы выявили ряд системных ошибок, которые совершают заказчики деталей из никелевых сплавов по индивидуальному заказу.
1. Игнорирование термической истории
Никелевые сплавы чувствительны к предыдущим нагревам. Если деталь подвергалась сварке или неправильной термообработке, в ней могут возникнуть остаточные напряжения или нежелательные фазы (например, фаза Лаверса в Inconel 718), которые резко снижают пластичность. Всегда указывайте требование к финальной термообработке.
2. Неправильный выбор инструмента при дообработке
Если вы планируете финишную механическую обработку на своей стороне, убедитесь, что ваши станки и инструмент подходят для жаропрочных сплавов. Обычные сверла и фрезы “сгорят” мгновенно. Используйте инструмент с геометрией для труднообрабатываемых материалов и СОЖ на масляной основе.
3. Экономия на контроле поверхности
Микротрещины, царапины и следы от инструмента являются концентраторами напряжений. В условиях высокотемпературной ползучести именно с этих дефектов начинается разрушение. Не экономьте на шлифовке и полировке критических поверхностей.
FAQ: Часто задаваемые вопросы
Какой минимальный объем заказа для деталей из никелевых сплавов по индивидуальному заказу?
Мы работаем с единичными экземплярами (прототипы, замены) и серийным производством. Для литья экономически целесообразно заказывать от 10-20 штук из-за стоимости модельной оснастки. Для ЧПУ обработки минимальный заказ — 1 штука.
Можно ли сваривать детали из никелевых сплавов?
Да, большинство никелевых сплавов хорошо свариваются методами TIG (аргонодуговая сварка) и EBW (электронно-лучевая сварка). Однако требуется использование специальных присадочных материалов, соответствующих основному металлу, и строгий контроль чистоты зоны сварки. После сварки часто требуется термообработка для снятия напряжений.
Какой срок изготовления typical для таких деталей?
Срок зависит от сложности и технологии. Простые детали ЧПУ — 2-3 недели. Сложное литье с термообработкой и контролем — 6-8 недель. Аддитивное производство — 3-4 недели. Срочные заказы обсуждаются индивидуально с возможностью оплаты за ускорение.
Предоставляете ли вы сертификаты качества?
Да, каждая партия деталей из никелевых сплавов по индивидуальному заказу сопровождается паспортом качества, включающим результаты химического анализа, механических испытаний и неразрушающего контроля. По запросу предоставляем сырьевые сертификаты от заводов-производителей сплавов.
Возможна ли поставка в страны СНГ и дальнего зарубежья?
Да, мы организуем логистику по всему миру. Имеем опыт экспорта в страны ЕС, Азии и Ближнего Востока. Упаковка соответствует международным стандартам перевозки опасных и ценных грузов (при необходимости).
Инженерное заключение и рекомендации
Выбор деталей из никелевых сплавов по индивидуальному заказу — это инвестиция в надежность вашего оборудования. В 2026 году технологии позволяют создавать компоненты, которые ранее были невозможны благодаря аддитивным методам и новому контролю структуры. Однако ключ к успеху лежит не только в материале, но и в грамотном проектировании и строгом контроле процесса изготовления.
Не стоит рассматривать стоимость только как цену за килограмм. Учитывайте стоимость часа простоя вашего оборудования. Дешевая деталь, вышедшая из строя через месяц, обойдется дороже, чем качественная деталь, работающая пять лет. Мы рекомендуем проводить совместный инженерный аудит чертежей перед запуском в производство, чтобы выявить потенциальные проблемы manufacturability (технологичности) на ранней стадии.
Если вы сталкиваетесь с проблемой частого выхода из строя деталей из нержавеющих сталей или титана, рассмотрите переход на никелевые суперсплавы. Наши специалисты готовы провести бесплатный предварительный анализ вашего случая и предложить оптимальное техническое решение.
Свяжитесь с нами для расчета вашего проекта
Готовы обсудить ваши технические требования? Отправьте чертежи и спецификацию на нашу электронную почту или заполните форму ниже. Наши инженеры свяжутся с вами в течение рабочего дня для уточнения деталей и предоставления коммерческого предложения.
Почему выбирают нас:
- Собственное производство полного цикла с сертификатом ASME U
- Лаборатория неразрушающего контроля и входного контроля материалов
- Гарантия на материалы и работу, соответствие международным стандартам
- Поддержка на всех этапах: от проектирования до поставки и послегарантийного обслуживания
Для перехода к каталогу наших стандартных решений нажмите здесь. Для индивидуального расчета используйте контакты в разделе “Контакты”.