+86-17751508901


Внутренняя насадка циркониевого теплообменника-колонны: цена от производителя 2026
2026-08-13
- Внутренняя насадка циркониевого теплообменника-колонны: цена от производителя 2026
- Что такое внутренняя насадка циркониевого теплообменника-колонны и её роль в процессе
- Где применяется внутренняя насадка циркониевого теплообменника-колонны: отраслевая специфика
- Основные технические характеристики и параметры выбора
- Как выбрать внутреннюю насадку циркониевого теплообменника-колонны: критерии эффективности
- Диапазон цен на внутреннюю насадку циркониевого теплообменника-колонны в 2026 году
- Сравнение циркониевой насадки с аналогами: технический аудит
- Типичные ошибки при закупке и монтаже
- Логистика и экспортные особенности
- FAQ: Часто задаваемые вопросы о циркониевых насадках
- Рекомендации по покупке и заключению контракта
Внутренняя насадка циркониевого теплообменника-колонны: цена от производителя 2026
Внутренняя насадка циркониевого теплообменника-колонны представляет собой критически важный конструктивный элемент, обеспечивающий интенсификацию массо- и теплообменных процессов в агрессивных средах. В условиях промышленного производства 2026 года, когда требования к энергоэффективности и коррозионной стойкости оборудования достигли пиковых значений, использование циркониевых насадок становится не просто альтернативой, а инженерным стандартом для химической, нефтегазовой и фармацевтической отраслей. Данный компонент, изготовленный из технически чистого циркония (марки Э110, Zr-702) или его сплавов, позволяет эксплуатировать колонное оборудование при температурах до 400°C и в средах с концентрацией соляной, серной и азотной кислот, где традиционные нержавеющие стали и даже титановые аналоги демонстрируют быструю деградацию.
Актуальность запроса «цена от производителя» обусловлена стремлением промышленных закупщиков исключить посреднические наценки и получить прямую техническую поддержку при проектировании. Стоимость внутренней насадки формируется не только весом металла, но и сложностью геометрии (регулярная или нерегулярная насадка), точностью лазерной сварки и необходимостью соблюдения строгих допусков ГОСТ и ISO. В данном материале мы подробно разберем факторы ценообразования, технические характеристики, влияющие на КПД колонны, и предоставим прозрачную методику расчета стоимости заказа в 2026 году, опираясь на реальные производственные данные и рыночные тенденции.
Что такое внутренняя насадка циркониевого теплообменника-колонны и её роль в процессе
Внутренняя насадка — это контактное устройство, заполняющее рабочее пространство колонны (ректификационной, абсорбционной или десорбционной). Её главная функция — создание максимальной площади поверхности контакта между паровой (газовой) и жидкой фазами при минимальном гидравлическом сопротивлении. В случае с циркониевыми теплообменниками-колоннами, материал насадки диктует её применение в экстремальных условиях.
Цирконий обладает уникальным сочетанием свойств:
- Исключительная коррозионная стойкость: Цирконий образует на поверхности плотную оксидную пленку (ZrO₂), которая самовосстанавливается при повреждении. Это делает внутреннюю насадку циркониевого теплообменника-колонны незаменимой в процессах переработки хлоридов, органических кислот и в средах с высоким содержанием примесей железа и меди, которые вызывают питтинговую коррозию у сталей.
- Высокая теплопроводность: По сравнению с титаном, цирконий имеет лучшую теплопроводность, что критично для теплообменных колонн, где одновременно происходят процессы теплопередачи и массопереноса.
- Механическая прочность при высоких температурах: Сохранение структурной целостности при термических циклах нагрева и охлаждения.
Инженерная практика показывает, что замена стандартной стальной насадки на циркониевую увеличивает межремонтный период эксплуатации оборудования с 1–2 лет до 15–20 лет. Однако, ошибочно полагать, что любая циркониевая насадка подойдет для любой задачи. Геометрия элементов (кольца Рашига, седла Инталокс, регулярные блоки из гофрированного листа) должна быть строго согласована с гидродинамикой конкретной колонны.
Типы насадочных элементов из циркония
В производстве 2026 года доминируют два основных типа насадок, каждый из которых имеет свою специфику формирования цены:
- Нерегулярные (насыпные) насадки: Изготавливаются методом штамповки или литья с последующей механической обработкой. К ним относятся кольца, седла и спиральные элементы. Их преимущество — низкая стоимость изготовления отдельных элементов и простота монтажа (засыпка). Недостаток — возможность образования «мертвых зон» и более высокое гидравлическое сопротивление по сравнению с регулярными структурами.
- Регулярные (структурированные) насадки: Представляют собой модульные блоки, собранные из гофрированных листов циркония, скрепленных точечной сваркой. Они обеспечивают ламинарный поток жидкости и газа, значительно снижая перепад давления. Внутренняя насадка циркониевого теплообменника-колонны регулярного типа сложнее в производстве из-за трудностей сварки тонких листов циркония в защитной среде аргона, что напрямую влияет на её высокую рыночную стоимость.
Где применяется внутренняя насадка циркониевого теплообменника-колонны: отраслевая специфика
Понимание областей применения необходимо для правильного обоснования инвестиций. Цирконий — дорогой материал, и его использование экономически оправдано только там, где другие материалы не справляются. Ниже приведены ключевые сектора, формирующие спрос на данную продукцию в 2026 году.
1. Химическая промышленность: производство органических кислот
В процессах дистилляции уксусной, муравьиной и пропионовой кислот, особенно в присутствии галогенидов (хлоридов, бромидов), цирконий является практически единственным металлом, обеспечивающим долгий срок службы. Насадки работают в условиях постоянной агрессии паровой фазы, где конденсат создает высокоразбавленные, но крайне агрессивные кислоты. Типичные параметры: температура 120–180°C, давление до 0.6 МПа. Использование здесь внутренней насадки циркониевого теплообменника-колонны предотвращает загрязнение продукта ионами металлов, что критично для качества конечного химиката.
2. Фармацевтика и биотехнологии
Высокая чистота циркония (отсутствие выделения тяжелых металлов) делает его идеальным для синтеза активных фармацевтических ингредиентов (API). В реакторах-колоннах, где происходит очистка растворителей или разделение изомеров, важна не только коррозионная стойкость, но и инертность материала. Насадки из циркония легко поддаются стерилизации и не вступают в реакцию с органическими молекулами.
3. Нефтегазовый сектор и переработка ПНГ
При переработке попутного нефтяного газа и очистке природных газов от кислых компонентов (H₂S, CO₂) в присутствии влаги образуются серная и угольная кислоты. В верхних частях абсорбционных колонн, где происходит конденсация, циркониевые насадки выдерживают агрессивное воздействие лучше, чем дуплексные стали. Кроме того, цирконий устойчив к водородному охрупчиванию, что является частой проблемой для титана в восстановительных средах.
4. Производство диоксида циркония и редкоземельных металлов
Парадоксально, но самое массовое применение циркониевых насадок — в производстве самого циркония и гафния. Процессы экстракции и ректификации хлоридов циркония требуют материалов, абсолютно стойких к хлору и хлоридам при высоких температурах. Здесь внутренняя насадка циркониевого теплообменника-колонны работает в самых жестких условиях, часто при температурах свыше 300°C.
Основные технические характеристики и параметры выбора
При заказе или выборе насадки инженеры-технологи оперируют рядом ключевых параметров. Ошибка в любом из них ведет либо к захлебыванию колонны, либо к недоиспользованию её мощности.
| Параметр | Описание и влияние на процесс | Типичные значения для циркония |
|---|---|---|
| Удельная поверхность (a) | Площадь контакта фаз на единицу объема. Чем выше, тем эффективнее массообмен, но выше сопротивление. | 100 – 500 м²/м³ |
| Свободный объем (ε) | Доля пустого пространства в насадке. Определяет пропускную способность колонны. | 90% – 98% |
| Коэффициент орошения | Минимальная плотность орошения, необходимая для полного смачивания поверхности насадки. | 2.5 – 5 м³/(м²·ч) |
| Толщина стенки элемента | Влияет на механическую прочность и вес. Цирконий тяжелее титана, поэтому толщина минимизируется. | 0.4 – 1.2 мм |
| Марка материала | Химический состав. Для кислотных сред — технически чистый цирконий (Zr-702). | Zr + Hf < 4.5%, Fe+Cr < 0.2% |
Инженерное замечание: При расчете гидравлики важно учитывать, что шероховатость поверхности циркония после травления может отличаться от стали. Это влияет на удержание пленки жидкости. На практике мы рекомендуем увеличивать коэффициент запаса по орошению на 10-15% при переходе со стали на циркониевую насадку той же геометрии.
Как выбрать внутреннюю насадку циркониевого теплообменника-колонны: критерии эффективности
Выбор поставщика и конкретной модификации насадки — многоэтапный процесс. В 2026 году рынок требует не просто наличия товара, а инженерного сопровождения. Вот пошаговый алгоритм выбора, который минимизирует риски.
1. Анализ агрессивности среды
Первый шаг — подтверждение целесообразности использования циркония. Если среда содержит плавиковую кислоту (HF) или концентрированную серную кислоту (>70% при высоких температурах), цирконий может подвергаться коррозии. Необходимо предоставить поставщику полный химический состав среды, включая микропримеси (фториды, хлориды, окислители). Внутренняя насадка циркониевого теплообменника-колонны не универсальна, и её стойкость зависит от потенциала коррозии.
2. Определение гидравлического режима
На основе данных о расходах пара и жидкости рассчитывается точка работы колонны. Для вакуумных процессов (низкое давление) предпочтительны регулярные насадки с низким сопротивлением. Для процессов под давлением можно использовать более дешевые насыпные насадки большего размера. Ошибка в выборе типа насадки может привести к росту энергозатрат на компрессию пара на 20-30%.
3. Проверка квалификации производителя
Обработка циркония требует специальных условий, которые могут обеспечить только высокотехнологичные предприятия с полным циклом производства. Именно здесь на первый план выходит компетенция таких компаний, как ООО «Уси Цивэй Технологии Цветных Металлов». Это промышленное предприятие специализируется на проектировании и制造естве оборудования из коррозионностойких цветных металлов, включая титан, цирконий, никелевые сплавы (Хастеллой), тантал и ниобий.
Ключевым преимуществом работы с прямым производителем, таким как ООО «Уси Цивэй», является наличие сертификата ASME U, подтверждающего компетентность в изготовлении сосудов и аппаратов высокого давления для агрессивных сред. Компания интегрирует полный цикл создания продукции: от конструкторской проработки и технологической подготовки до сертифицированного изготовления. Особое внимание уделяется чистоте сварочных швов — сварка ведется в камерах с контролируемой атмосферой или с местной защитой аргоном высшей очистки, что исключает наличие пор или окислов, становящихся точками будущей коррозии.
- Отсутствие железных включений: Инструменты для обработки циркония на базе ООО «Уси Цивэй» строго отделены от инструментов для стали. Даже микроскопическая стружка углеродистой стали, внедренная в поверхность циркония, вызовет локальную коррозию всего изделия.
- Многоуровневый контроль качества: Применяются методы неразрушающего контроля, включая радиографический, ультразвуковой и капиллярный контроль, а также гидравлические и пневматические испытания готовых изделий.
- Сертификация и стандарты: Наличие лицензий на работу с цветными металлами и соответствие международным стандартам гарантирует надежность поставляемых решений.
4. Логистика и упаковка
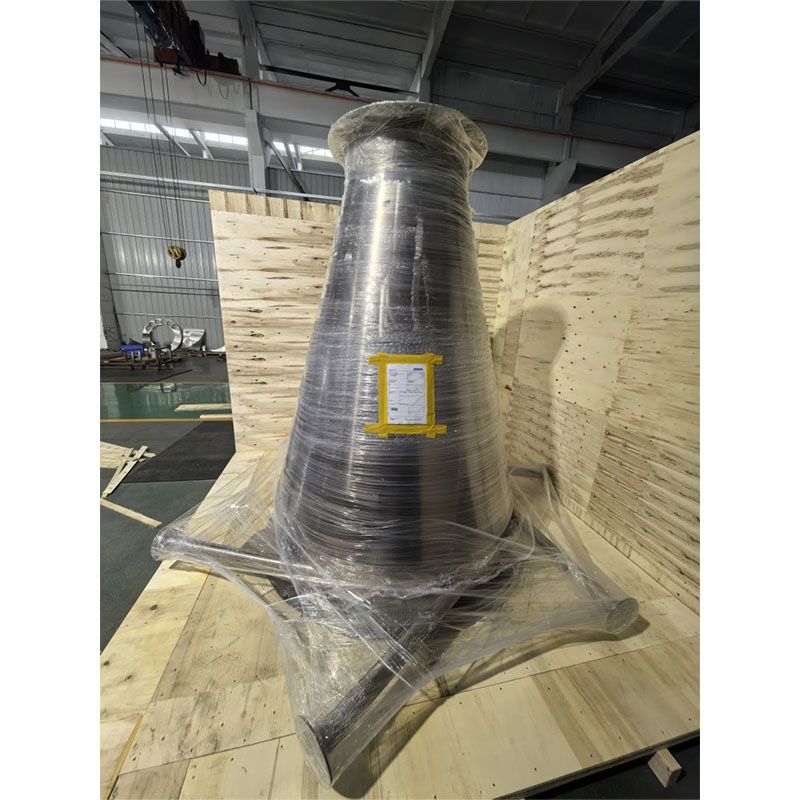
Циркониевые насадки, особенно тонкостенные регулярные блоки, чувствительны к механическим повреждениям при транспортировке. Производитель должен обеспечивать жесткую упаковку (деревянные ящики с фиксацией), исключающую смещение элементов. Повреждение геометрии насадки ведет к неравномерному распределению потоков и падению эффективности колонны. ООО «Уси Цивэй» использует влагостойкую герметичную упаковку внутри усиленных деревянных ящиков, что критично для сохранения качества поверхности при длительной логистике.
Диапазон цен на внутреннюю насадку циркониевого теплообменника-колонны в 2026 году
Вопрос стоимости является центральным для B2B-закупок. Цена на внутреннюю насадку циркониевого теплообменника-колонны не является фиксированной и зависит от биржевой стоимости циркониевого губчатого титана (сырья), сложности обработки и курса валют. Ниже приведен ориентировочный анализ рынка на 2026 год.
Факторы, формирующие стоимость
- Стоимость сырья: Цирконий относится к категории стратегических металлов. Его цена волатильна. В 2026 году наблюдается тенденция к стабилизации, но уровень остается высоким по сравнению со сталью (в 50-80 раз дороже) и титаном (в 3-5 раз дороже).
- Коэффициент выхода годного: При изготовлении сложных геометрических форм (особенно регулярных насадок) процент брака может достигать 15-20% из-за сложности сварки. Эти затраты закладываются в цену.
- Геометрическая сложность: Изготовление мелких элементов (менее 15 мм) требует больше машинного времени и ручного труда, чем крупных.
- Объем партии: Единичные заказы всегда имеют высокую удельную стоимость из-за затрат на переналадку оборудования и подготовку сварочных постов.
Ориентировочные цены (FOB Россия/СНГ)
Цены указаны за килограмм готового изделия, так как вес является основным драйвером стоимости металла, но с учетом наценки за обработку.
| Тип насадки | Размер элемента / Удельная поверхность | Цена за кг (USD/RUB эквивалент) | Примечание |
|---|---|---|---|
| Кольца Рашига (насыпная) | 25x25x2 мм | Высокая | Простая геометрия, но большой расход металла на единицу поверхности. |
| Седла Инталокс (насыпная) | 38 мм | Средне-высокая | Лучшая гидравлика, сложнее в штамповке. |
| Регулярная блочная | 250 м²/м³ | Максимальная | Высокие затраты на сварку и сборку блоков. Самая эффективная. |
| Регулярная блочная | 125 м²/м³ | Высокая | Меньше сварных швов, ниже цена за кг, но больший объем упаковки. |
Важно: Указанные цены являются оценочными. Точная смета формируется только после предоставления чертежей колонны, технической спецификации и требований к качеству поверхности. Запрос «цена от производителя» подразумевает отсутствие дилерской наценки (обычно 15-25%), что делает прямой контракт с заводом-изготовителем, таким как ООО «Уси Цивэй», наиболее выгодным вариантом для крупных проектов. Прямое сотрудничество позволяет также адаптировать конструкцию под конкретные условия эксплуатации, используя глубокую инженерную экспертизу производителя.
Сравнение циркониевой насадки с аналогами: технический аудит
Для принятия обоснованного решения необходимо сравнить циркониевые насадки с другими материалами, используемыми в агрессивных средах. Таблица ниже демонстрирует компромиссы между стоимостью и производительностью.
| Параметр | Цирконий (Zr-702) | Титан (VT1-0 / Gr.2) | Нержавеющая сталь (316L / 10X17H13M2T) | Хастеллой C-276 |
|---|---|---|---|---|
| Стойкость к HCl (любой конц.) | Отличная | Плохая (корродирует) | Плохая | Отличная |
| Стойкость к H₂SO₄ (до 70%) | Отличная | Хорошая | Средняя | Отличная |
| Стойкость к фторидам | Плохая (разрушается) | Плохая | Средняя | Хорошая |
| Теплопроводность | Высокая (22 Вт/м·К) | Средняя (17 Вт/м·К) | Низкая (16 Вт/м·К) | Низкая (11 Вт/м·К) |
| Стоимость материала | Очень высокая | Высокая | Низкая | Крайне высокая |
| Вес насадки | Тяжелый (6.5 г/см³) | Легкий (4.5 г/см³) | Тяжелый (8.0 г/см³) | Тяжелый (8.9 г/см³) |
Вывод по сравнению: Если в вашей среде присутствуют хлориды и нет фторидов, цирконий превосходит титан и стали по долговечности. По сравнению с никелевыми сплавами (Хастеллой), цирконий имеет лучшую теплопроводность, что делает внутреннюю насадку циркониевого теплообменника-колонны более эффективной для процессов, где важен теплообмен. Однако, если в среде есть даже следы фторидов, цирконий применять нельзя — здесь потребуется тантал или графит, несмотря на их хрупкость или стоимость. ООО «Уси Цивэй» обладает передовыми технологиями обработки тантала, что позволяет предложить альтернативные решения для сверхагрессивных сред, где цирконий неприменим.
Типичные ошибки при закупке и монтаже
Опыт эксплуатации показывает, что аварии чаще связаны не с качеством самого металла, а с ошибками на этапах проектирования и монтажа.
- Загрязнение железом: Самый распространенный дефект. Если монтажники используют обычные стальные инструменты для правки циркониевых элементов, в поверхность втирается железо. В кислой среде вокруг этих частиц начинается интенсивная питтинговая коррозия. Решение: Использовать только инструмент из нержавеющей стали или титана, прошедший специальную очистку.
- Неправильная поддержка насадки: Цирконий имеет высокий коэффициент теплового расширения. Если насадочные опоры не компенсируют тепловое расширение, при нагреве колонны насадка может деформироваться или разрушить опорную решетку.
- Игнорирование предварительной промывки: Перед запуском колонны с циркониевой насадкой необходима тщательная промывка системы для удаления хлоридов и остатков сварочных флюсов. Остаточные хлориды могут вызвать коррозионное растрескивание под напряжением, хотя для циркония это менее характерно, чем для сталей, но риск загрязнения продукта остается.
- Экономия на толщине стенки: Попытка снизить вес и стоимость за счет уменьшения толщины стенки ниже 0.4 мм для крупных элементов приводит к потере жесткости. Элементы смикаются под весом верхних слоев, нарушая гидравлику.
Логистика и экспортные особенности
При заказе внутренней насадки циркониевого теплообменника-колонны у российского производителя в 2026 году необходимо учитывать логистические нюансы. Цирконий не является товаром двойного назначения в гражданском исполнении, но требует правильного таможенного оформления (код ТН ВЭД 8109 или готовые изделия 7326/8419 в зависимости от классификации).
Упаковка должна быть влагостойкой, так как хотя цирконий и не ржавеет, наличие влаги и солей на поверхности при длительном хранении может привести к образованию трудноудаляемых пятен. Рекомендуется упаковывать насадку в герметичные полиэтиленовые мешки внутри деревянных ящиков. Срок изготовления нестандартных партий составляет от 4 до 8 недель, что связано с длительностью процессов сварки и контроля качества (рентгенография швов). Благодаря отлаженной системе управления производственными циклами, ООО «Уси Цивэй» обеспечивает стабильные сроки выполнения заказов, соблюдая строгую проектную дисциплину.
FAQ: Часто задаваемые вопросы о циркониевых насадках
Какой срок службы внутренней насадки из циркония?
При правильном подборе марки материала и отсутствии фторидов в среде, срок службы внутренней насадки циркониевого теплообменника-колонны составляет 15–25 лет. Это значительно превышает срок службы нержавеющих сталей (1–3 года в агрессивных средах) и сопоставимо с танталом, но при меньшей хрупкости.
Можно ли ремонтировать поврежденную циркониевую насадку?
Локальный ремонт возможен методом аргоно-дуговой сварки, но он требует высокой квалификации сварщика и последующего травления шва для восстановления пассивного слоя. Однако, для насыпных насадок ремонт экономически нецелесообразен — проще заменить поврежденные элементы. Регулярные блоки ремонту практически не подлежат из-за нарушения геометрии потока.
Влияет ли водород на циркониевую насадку?
Цирконий активно поглощает водород при высоких температурах, что может привести к охрупчиванию. Однако, в большинстве химических процессов (кислотные среды) парциальное давление водорода недостаточно для критического насыщения. Если процесс предполагает контакт с чистым водородом при температурах выше 300°C, необходимо использовать специальные сплавы или контролировать содержание водорода в металле.
Как проверить качество циркониевой насадки при приемке?
Визуальный осмотр на отсутствие загрязнений (серый налет — оксиды, черные точки — включения). Проверка геометрии выборочных элементов. Требование паспорта качества с указанием результатов химического анализа (особенно содержания гафния, железа и хрома) и результатов неразрушающего контроля сварных швов (если применимо).
Почему цена на циркониевую насадку так сильно варьируется?
Разница в цене до 30-40% между производителями обусловлена источником сырья (первичный губчатый цирконий против лома), уровнем автоматизации сварки и накладными расходами на обеспечение чистоты производства. Дешевые предложения часто скрывают использование вторичного сырья с неконтролируемыми примесями, что критично для коррозионной стойкости.
Рекомендации по покупке и заключению контракта
Для обеспечения успешной сделки и долгосрочной эксплуатации оборудования, при заказе внутренней насадки циркониевого теплообменника-колонны следуйте этим рекомендациям:
- Технический аудит перед заказом: Не полагайтесь только на каталожные данные. Предоставьте производителю реальные данные по составу среды, включая пусковые и аварийные режимы. Это позволит избежать выбора неверной марки циркония. Специалисты ООО «Уси Цивэй» готовы провести совместную проработку технического задания и адаптацию конструкций под ваши конкретные условия эксплуатации.
- Запросите референс-лист: Узнайте, есть ли у производителя опыт в изготовлении насадок именно для ваших типов процессов (например, дистилляция кислот). Опыт в машиностроении не равен опыту в химическом аппаратостроении. Продуктовая линейка ООО «Уси Цивэй» включает успешные проекты для химической, нефтеперерабатывающей и фармацевтической отраслей, включая изготовление биметаллических колонн и сложных теплообменных систем.
- Условия оплаты и гарантии: Стандартная практика — аванс 50-70% для закупки дорогого сырья. Требуйте гарантийного срока не менее 12 месяцев на отсутствие сквозной коррозии при соблюдении условий эксплуатации. Сервисная политика компании строится на принципах персонализированного подхода и гарантийного сопровождения.
- Комплектность поставки: Убедитесь, что в контракт включены запасные элементы насадки (обычно 3-5% от объема) на случай повреждения при монтаже или будущих ремонтов. Заказать отдельно 10 кг насадки позже будет значительно дороже из-за минимальной партии запуска.
Инвестиции в качественную циркониевую насадку окупаются за счет снижения простоев, отсутствия потерь продукта из-за загрязнения и экономии на замене оборудования. В 2026 году, когда надежность производства становится ключевым фактором конкурентоспособности, выбор прямого производителя с сильной инженерной базой, такого как ООО «Уси Цивэй Технологии Цветных Металлов», является единственно верной стратегией. Философия компании «сосредоточиться на специальных материалах, совершенствовать и детализировать» гарантирует высочайшее качество каждого изделия.
Если вы планируете модернизацию существующих колонн или проектирование нового оборудования, требуется точный расчет гидравлики и подбор геометрии насадки. Наши специалисты готовы провести бесплатный предварительный анализ вашей технологической схемы и подготовить коммерческое предложение с детализацией стоимости внутренней насадки циркониевого теплообменника-колонны.
→ Получите технический расчет и актуальную цену за 24 часа
Запросить коммерческое предложение
См. также: Корпуса теплообменников из циркония | Титановые насадочные колонны | Услуги сварки циркония