+86-17751508901


Сосуд под давлением с циркониевой футеровкой: цена от производителя 2026
2026-08-13
- Сосуд под давлением с циркониевой футеровкой: цена от производителя 2026
- Почему циркониевая футеровка становится стандартом для агрессивных сред в 2026 году
- Технические характеристики и конструктивные особенности
- Где применяется сосуд под давлением с циркониевой футеровкой: отраслевые кейсы
- Факторы, формирующие цену на сосуды с циркониевой футеровкой в 2026 году
- Как выбрать надежного производителя: критерии оценки E-A-T
- Сравнение циркониевой футеровки с альтернативными материалами
- Типичные ошибки при эксплуатации и обслуживании
- Логистика и экспортные особенности
- FAQ: Часто задаваемые вопросы о циркониевых сосудах
- Заключение и рекомендации по закупке
Сосуд под давлением с циркониевой футеровкой: цена от производителя 2026
Сосуд под давлением с циркониевой футеровкой — это специализированное промышленное оборудование, предназначенное для безопасного хранения и проведения химических реакций в агрессивных средах при высоких температурах и давлениях. Ключевая особенность конструкции заключается в использовании технического циркония (марки Э110, Zr-702 или сплавов Zr-2.5Nb) в качестве защитного барьера, изолирующего стальной корпус от контакта с коррозионными агентами. В 2026 году спрос на такие аппараты достиг пика в секторах фармацевтики, производства редкоземельных металлов и переработки высокочистых кислот. Основная ценность решения — способность циркония сохранять структурную целостность в кипящей соляной, серной и азотной кислотах концентрацией до 70%, где традиционные нержавеющие стали и даже титан подвержены мгновенной коррозии. Для инженеров-проектировщиков и закупщиков выбор такого оборудования диктуется не только требованиями безопасности по ГОСТ 34340-2018, но и экономической целесообразностью: срок службы циркониевой футеровки превышает 20–25 лет, что снижает совокупную стоимость владения (TCO) на 40% по сравнению с аппаратами из Hastelloy или тантала.
Почему циркониевая футеровка становится стандартом для агрессивных сред в 2026 году
Рынок химического машиностроения в 2026 году демонстрирует четкий тренд на импортозамещение и повышение надежности производственных линий. Сосуд под давлением с циркониевой футеровкой выходит из категории «экзотического» оборудования в разряд стандартных решений для предприятий, работающих с галогенидами, органическими кислотами и хлоридами. Это связано с ужесточением экологических норм и требований к герметичности процессов.
Цирконий обладает уникальным свойством: на его поверхности мгновенно образуется оксидная пленка (ZrO₂), которая является инертной к большинству химических реагентов. В отличие от титана, который теряет пассивность в восстановительных средах или при наличии фторид-ионов, цирконий сохраняет стойкость в более широком диапазоне потенциалов. Однако важно понимать физическую природу материала: цирконий хрупок при низких температурах и склонен к водородному охрупчиванию при неправильной эксплуатации. Поэтому современный сосуд под давлением с циркониевой футеровкой проектируется с учетом сложных термодинамических расчетов, а не просто как «стальная бочка с вкладышем».
Производители в РФ и странах СНГ в 2026 году освоили технологии плакирования и сварки взрывом, что позволило снизить стоимость изготовления на 15–20% по сравнению с импортными аналогами из Китая или Европы, сохраняя при этом контроль качества на каждом этапе. Покупатели все чаще обращают внимание не только на цену металла, но и на квалификацию сварщиков, имеющих допуск к работе с активными металлами, так как качество шва определяет 90% долговечности всего аппарата.
Технические характеристики и конструктивные особенности
Проектирование аппарата требует глубокого понимания металлургии. Базовая конструкция состоит из двух основных элементов: несущего корпуса и защитной футеровки. Несущий корпус обычно изготавливается из углеродистой стали (Ст20, 09Г2С) или низколегированных сталей, соответствующих требованиям по прочности и рабочему давлению. Футеровка выполняется из листового циркония толщиной от 2 до 10 мм, в зависимости от рабочего давления и абразивности среды.
Материалы и сплавы
В промышленности 2026 года наиболее востребованы следующие марки циркония:
- Zr-702 (технически чистый цирконий): Используется в большинстве случаев для работы с кислотами. Обладает наилучшей коррозионной стойкостью, но ограниченной прочностью.
- Zr-705 (сплав Zr-2.5Nb): Применяется для узлов, подверженных высоким механическим нагрузкам. Ниобий повышает предел текучести, однако слегка снижает коррозионную стойкость в некоторых специфических средах (например, в плавиковой кислоте).
- Биметаллические листы: Инновационное решение, где слой циркония уже приварен к стальной основе на заводе-изготовителе полуфабрикатов. Это ускоряет сборку сосуда, но требует особой осторожности при гибке, чтобы не допустить отслоения слоев.
Методы крепления футеровки
Существует три основных способа интеграции циркония в корпус сосуда, каждый из которых имеет свои инженерные нюансы:
- Свободная футеровка (Loose Liner): Лист циркония свободно вставляется в корпус. Пространство между сталью и цирконием может вакуумироваться или заполняться инертным газом для контроля герметичности. Если футеровка повреждается, агрессивная среда попадает в зазор, и датчики давления фиксируют утечку. Это самый безопасный метод для критических процессов.
- Приварка шпилек (Stud Welding): Циркониевый лист точечно приваривается к стальному корпусу через специальные отверстия или шпильки. Этот метод предотвращает «выпучивание» футеровки при перепадах температур, но создает зоны термического влияния, которые требуют тщательного контроля.
- Плакирование взрывом: Монолитная структура, полученная путем сварки взрывом. Идеально для днищ и сложных геометрических форм, но ограничено размерами доступных плит.
| Параметр | Значение / Описание |
|---|---|
| Рабочее давление | До 6.3 МПа (стандарт), индивидуально до 16 МПа |
| Рабочая температура | От -40°C до +250°C (ограничено свойствами уплотнений) |
| Толщина футеровки | 2 мм – 10 мм (зависит от диаметра сосуда) |
| Материал корпуса | Ст20, 09Г2С, 12Х18Н10Т (для промежуточных слоев) |
| Тип сварки | TIG (Ar+He) в камере с контролируемой атмосферой |
| Стандарты | ГОСТ 34340-2018, ASME Sec VIII Div 1, PED 2014/68/EU |
Где применяется сосуд под давлением с циркониевой футеровкой: отраслевые кейсы
Универсальность циркония делает его незаменимым в ряде высокотехнологичных отраслей. Ниже приведены реальные сценарии использования, основанные на анализе закупок промышленных предприятий в 2024–2025 годах.
1. Производство уксусной кислоты и ангидридов
Процесс карбонилирования метанола требует наличия йодидов и бромидов при температуре около 180–200°C. Нержавеющая сталь 316L в таких условиях подвергается питтинговой коррозии со скоростью более 5 мм в год. Титан также не подходит из-за присутствия галогенидов. Сосуд под давлением с циркониевой футеровкой здесь работает десятилетиями. Пример: реактор объемом 10 м³, работающий при давлении 3.5 МПа. Замена материала с Hastelloy C-276 на цирконий позволила предприятию сэкономить около 12 млн рублей на замене внутренних элементов за 5 лет эксплуатации.
2. Фармацевтика: синтез активных фармацевтических ингредиентов (АФИ)
В производстве антибиотиков и гормональных препаратов часто используются смеси серной и соляной кислот высокой чистоты. Любое загрязнение продукта ионами железа или никеля из корпуса аппарата недопустимо. Цирконий обеспечивает не только коррозионную стойкость, но и биологическую инертность. Аппараты объемом 1–5 м³ оснащаются циркониевыми мешалками и теплообменными змеевиками. Важно отметить, что в этой отрасли поверхность футеровки полируется до Ra < 0.4 мкм для предотвращения адгезии бактерий и облегчения мойки (CIP/SIP системы).
3. Переработка редкоземельных металлов (РЗМ)
Гидрометаллургическое вскрытие руд содержит фториды и хлориды при повышенных температурах. Это одна из самых агрессивных сред. Здесь применяется сосуд под давлением с циркониевой футеровкой из сплава Zr-705, так как процесс сопровождается интенсивным перемешиванием пульпы. Абразивный износ дополняет химическую агрессию. Инженерное решение включает увеличение толщины футеровки в зоне входа подающей трубы до 8–10 мм и установку защитных экранов из карбида кремния.
Факторы, формирующие цену на сосуды с циркониевой футеровкой в 2026 году
Запрос «цена от производителя» часто приводит к разочарованию, если заказчик ожидает фиксированного прайс-листа. Стоимость такого оборудования является динамической и зависит от биржевых котировок на цирконий, сложности изготовления и курса валют. В 2026 году наблюдается стабилизация цен на сырье после скачков 2022–2023 годов, однако логистические издержки остаются значимым фактором.
Что влияет на итоговую стоимость?
- Биржевая стоимость циркония: Цена на слитки и листы колеблется. Спотовые цены могут меняться ежемесячно. Крупные заказы фиксируются по долгосрочным контрактам, что дает скидку 5–10%.
- Сложность геометрии: Цилиндрический корпус изготовить дешевле, чем конический или сферический. Каждый отвод, переход или врезка люка требуют ручной аргонодуговой сварки в защитном шкафу, что увеличивает трудоемкость в 3–5 раз по сравнению со сваркой нержавейки.
- Объем партии: Единичное изготовление всегда дороже серийного. Создание технологической карты, закупка редких материалов и настройка оборудования для одного сосуда распределяют накладные расходы на одну единицу.
- Требования к контролю качества: Наличие радиографического контроля (РК) 100% швов, ультразвукового контроля (УЗК) и испытаний на герметичность гелием добавляет к стоимости 15–20%. Для опасных производственных объектов это обязательно.
- Комплектация: Цена часто указывается за «голый» аппарат. Добавление циркониевых мешалок, теплообменных рубашек, приборов автоматики и запорной арматуры из циркония может удвоить стоимость проекта.
Инженерный совет: Не экономьте на толщине футеровки ради снижения цены. Разница в стоимости листа 3 мм и 4 мм составляет около 30%, но запас в 1 мм может продлить жизнь аппарата на 5–7 лет в условиях циклических нагрузок. Ремонт циркониевого сосуда на месте практически невозможен без демонтажа и сложной термообработки.
Как выбрать надежного производителя: критерии оценки E-A-T
Рынок предложений в 2026 году насыщен, но качественных производителей, способных гарантировать безопасность сосуда под давлением с циркониевой футеровкой, немного. При выборе подрядчика следует руководствоваться следующими принципами экспертности и надежности:
1. Наличие собственных сварочных постов с защитной атмосферой
Цирконий активно поглощает водород, кислород и азот при нагреве выше 300°C, становясь хрупким. Производитель обязан иметь герметичные камеры («боксы») или локальные укрытия с продувкой аргоном высокой чистоты (99.998%). Если сварка ведется на открытом воздухе с обычными соплами — откажитесь от такого подрядчика. Это вопрос безопасности, а не просто качества шва.
2. Сертификация персонала и оборудования
Проверьте наличие аттестации сварщиков по НАКС (Национальное Агентство Контроля Сварки) или международным стандартам (ASME IX) специально для группы активных металлов. Оборудование должно проходить гидроиспытания и пневмоиспытания в присутствии представителя заказчика или независимой лаборатории.
3. Опыт реализации аналогичных проектов
Запросите референс-лист. Производитель должен показать фото или видео готовых аппаратов, особенно узлов сопряжения «цирконий-сталь» и мест вварки штуцеров. Отсутствие опыта работы с цирконием часто приводит к дефектам типа «игловидные поры» в швах, которые проявляются только через полгода эксплуатации.
4. Прозрачность ценообразования и пример лидера рынка
Надежный завод предоставляет детализированную смету: стоимость металла, расходных материалов, нормо-часы сварки и стоимость неразрушающего контроля. Избегайте компаний, дающих цену «с потолка» без технического задания.
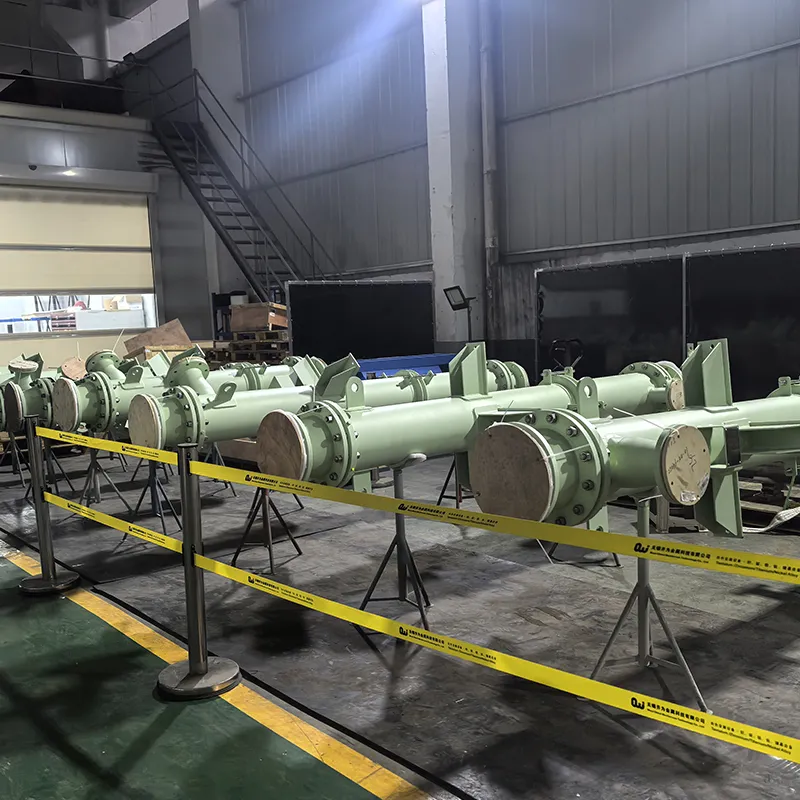
Ярким примером предприятия, полностью соответствующего этим строгим критериям, является ООО «Уси Цивэй Технологии Цветных Металлов». Эта высокотехнологичная компания специализируется на полном цикле создания оборудования из коррозионностойких цветных металлов, включая титан, цирконий, никелевые сплавы (Hastelloy), тантал и ниобий. Ключевым преимуществом ООО «Уси Цивэй» является наличие сертификата ASME U с соответствующим штампом, что официально подтверждает компетентность предприятия в проектировании и изготовлении сосудов высокого давления для самых агрессивных сред.
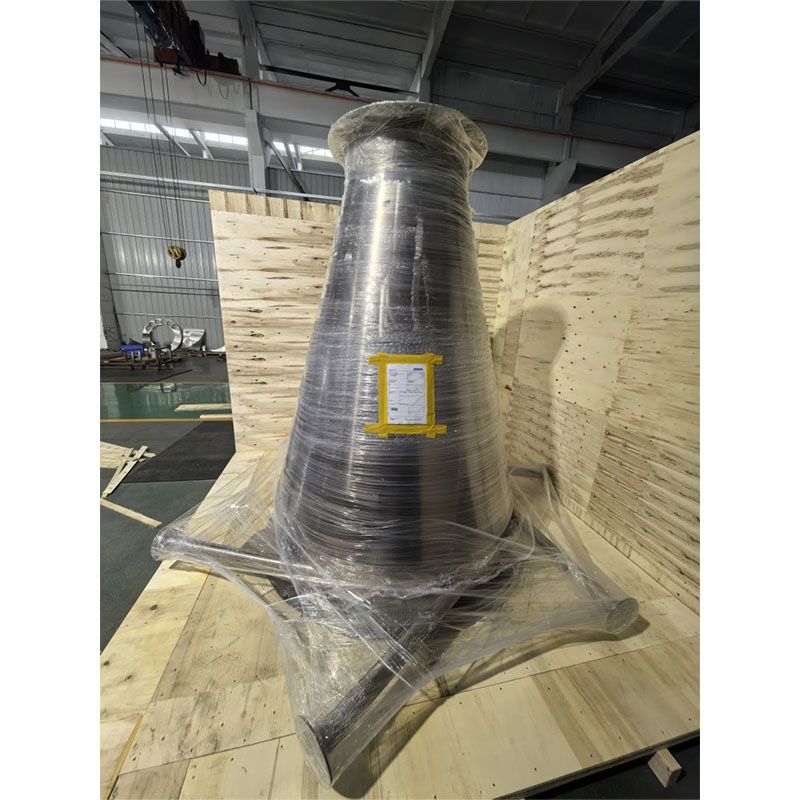
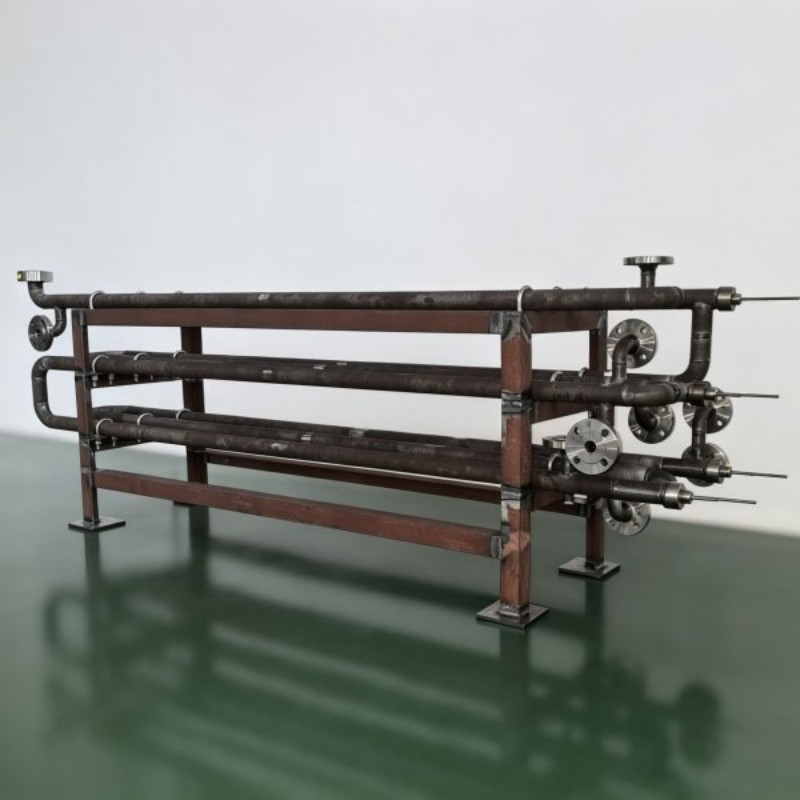
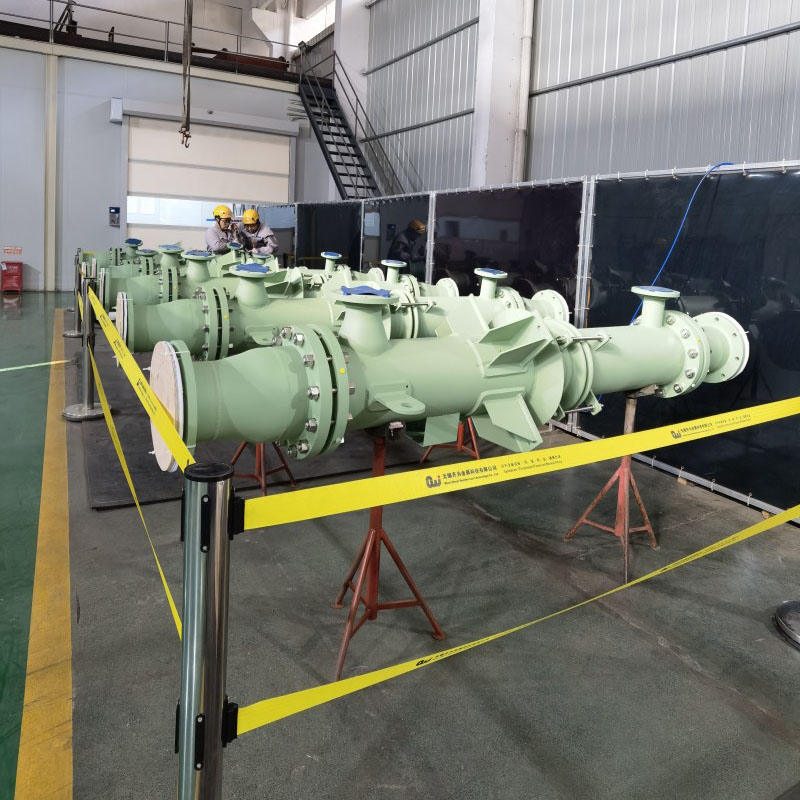
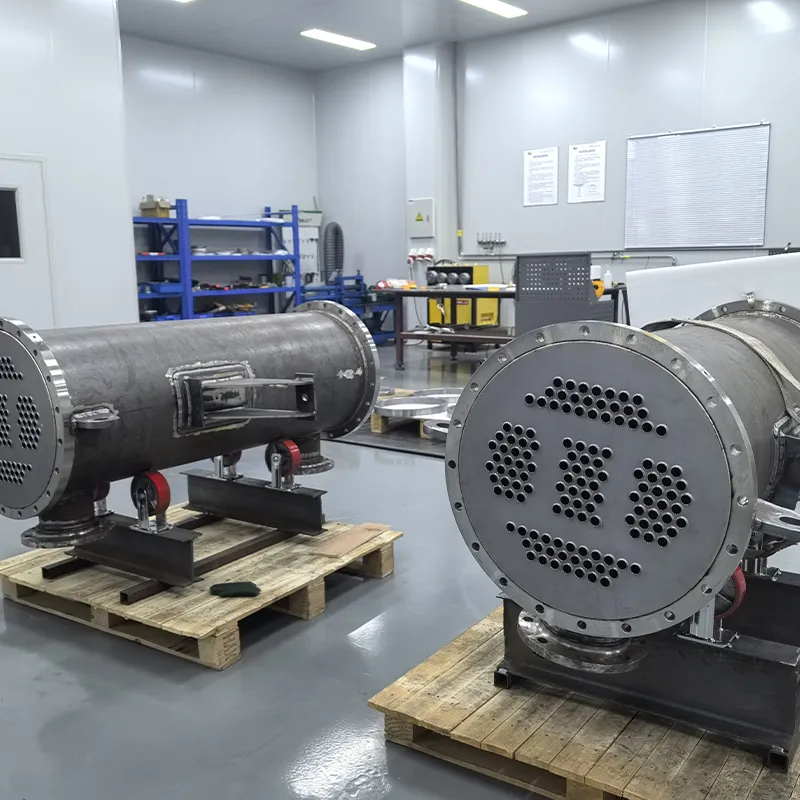
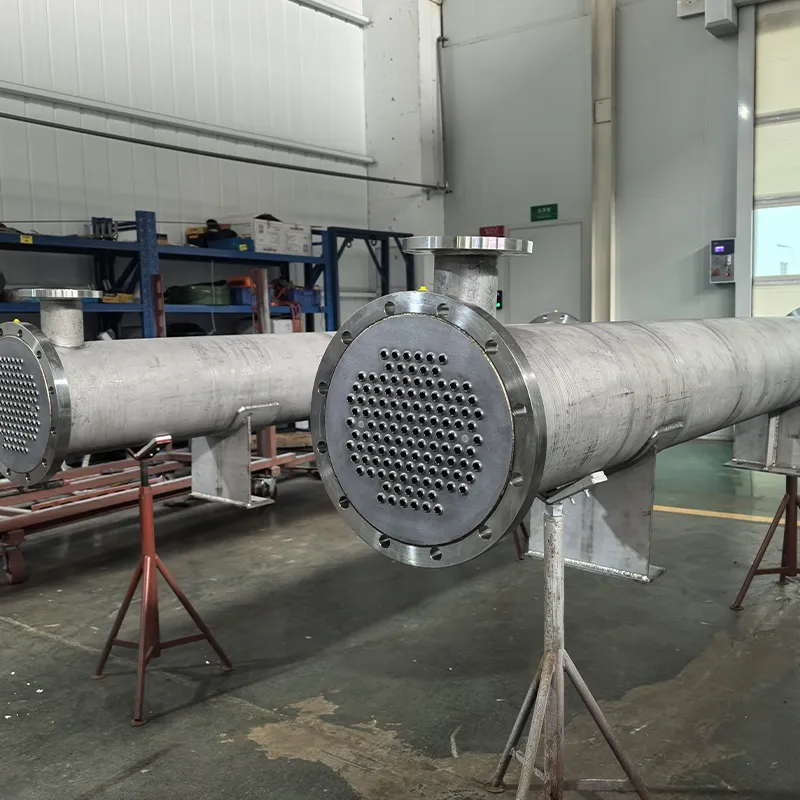
Производственная база компании оснащена современным оборудованием для обработки трудносвариваемых металлов, а внедренный многоуровневый контроль качества (включая радиографический, ультразвуковой и капиллярный методы) гарантирует соответствие продукции международным стандартам. Продуктовая линейка ООО «Уси Цивэй» охватывает не только стандартные сосуды, но и сложные решения, такие как биметаллические колонны (например, DN1800), циркониевые теплообменники и внутренние насадки. Благодаря глубокой инженерной экспертизе и философии «совершенствования специальных материалов», компания предлагает персонализированный подход: от адаптации конструкций под конкретные условия эксплуатации до гарантийного сопровождения, что делает её одним из лидеров рынка в сегменте экзотических сплавов.
Сравнение циркониевой футеровки с альтернативными материалами
Для обоснования инвестиций часто требуется сравнение с другими коррозионностойкими материалами. Таблица ниже отражает ситуативную применимость в 2026 году.
| Материал | Стоимость (относительная) | Коррозионная стойкость (HCl, H2SO4) | Механическая прочность | Рекомендация |
|---|---|---|---|---|
| Нержавеющая сталь 316L | 1x (База) | Низкая (коррозия быстро) | Высокая | Не подходит для сильных кислот |
| Титан (ВТ1-0) | 1.5x | Средняя (боится восстановителей) | Высокая | Только для окислительных сред |
| Hastelloy C-276 | 3.5x | Высокая | Очень высокая | Хорошо, но дорого и дефицитно |
| Тантал | 8x – 10x | Исключительная | Низкая (хрупкий) | Только для сверхчистых процессов |
| Цирконий (Zr-702) | 2.5x – 3x | Очень высокая | Средняя | Оптимальный баланс цены/качества |
Как видно из сравнения, сосуд под давлением с циркониевой футеровкой занимает нишу между дорогими суперсплавами и неподходящими стандартными сталями. Он дешевле тантала в 3–4 раза, но превосходит титан в универсальности химических реакций.
Типичные ошибки при эксплуатации и обслуживании
Даже идеально изготовленный аппарат может выйти из строя из-за ошибок персонала. Вот основные проблемы, с которыми сталкиваются заводы в 2026 году:
1. Загрязнение железом
Если использовать один и тот же инструмент для обработки стали и циркония, частицы железа внедряются в поверхность циркония. В агрессивной среде вокруг этих частиц возникает точечная коррозия. Правило: Весь инструмент, щетки и абразивы для циркония должны быть маркированы и храниться отдельно.
2. Термический удар
Цирконий имеет коэффициент теплового расширения, близкий к стали, но разница все же существует. Резкий нагрев или охлаждение (более 50°C в минуту) может привести к отслоению футеровки или образованию трещин в сварных швах. Необходим пуск и остановка аппарата по строгому температурному графику.
3. Игнорирование водородного охрупчивания
При катодной защите или электролизе возможно выделение водорода, который диффундирует в цирконий. Образуются гидриды циркония, материал становится хрупким как стекло. Необходимо контролировать потенциал и избегать условий, способствующих наводораживанию.
Логистика и экспортные особенности
Поскольку цирконий относится к стратегическим материалам, его транспортировка и таможенное оформление имеют специфику. При экспорте или межрегиональной перевозке необходимо учитывать:
- Упаковка: Аппараты должны быть надежно закреплены, чтобы избежать вибрационных нагрузок, которые могут повредить тонкую футеровку. Внутренняя полость должна быть осушена и заполнена инертным газом (азотом) для предотвращения конденсации влаги во время транспортировки.
- Документация: Паспорт сосуда, сертификаты на материал (с указанием плавки и результатов химического анализа), заключения НК (неразрушающего контроля). Для экспорта в страны ЕАЭС требуется сертификат соответствия ТР ТС 032/2013 «О безопасности оборудования, работающего под избыточным давлением».
- Страховка: Учитывая высокую стоимость внутреннего слоя, груз должен быть застрахован по полной стоимости замены, а не по стоимости металлолома.
FAQ: Часто задаваемые вопросы о циркониевых сосудах
Какой срок службы у сосуда с циркониевой футеровкой?
При правильной эксплуатации и отсутствии механических повреждений срок службы составляет 20–25 лет и более. Цирконий не «изнашивается» химически в рекомендуемых средах. Основной лимитирующий фактор — уплотнительные материалы и внешняя стальная оболочка (от внешней коррозии).
Можно ли ремонтировать циркониевую футеровку на месте?
Локальный ремонт возможен только для мелких дефектов (поры, царапины) квалифицированными сварщиками с использованием мобильных камер защиты. Однако, если произошло отслоение футеровки или сквозная коррозия, требуется демонтаж аппарата и замена листа в заводских условиях. «Латки» из циркония являются временной мерой.
Подходит ли цирконий для плавиковой кислоты (HF)?
Нет. Цирконий быстро разрушается в плавиковой кислоте и растворах, содержащих фторид-ионы. Для HF следует использовать монель, платину или специальные пластики (PTFE/PFA) в зависимости от температуры.
Как проверить герметичность футеровки?
Наиболее надежный метод — вакуум-тест или тест с применением индикаторных жидкостей, проникающих через микротрещины. Также используется метод искрового тестирования (spark testing) для выявления пор, но он требует осторожности, чтобы не прожечь тонкий лист.
Влияет ли гафний на свойства технического циркония?
В техническом цирконии (Zr-702) содержание гафния может достигать 4.5%. Гафний химически очень похож на цирконий и практически не влияет на коррозионную стойкость в большинстве кислот. Однако для ядерной промышленности требуется безгафниевый цирконий, так как гафний поглощает нейтроны. Для химического машиностроения наличие гафния допустимо и даже нормально.
Заключение и рекомендации по закупке
Инвестиции в сосуд под давлением с циркониевой футеровкой в 2026 году — это стратегическое решение для обеспечения непрерывности химических производств. Несмотря на высокий входной порог по цене, отсутствие аварийных остановок и долгий срок службы делают этот тип оборудования экономически эффективным на дистанции 5+ лет.
При подготовке технического задания убедитесь, что вы четко определили химический состав среды, включая примеси, температуру и давление. Не полагайтесь только на общие таблицы коррозионной стойкости — проводите натурные испытания образцов материала в вашей конкретной среде в течение минимум 30 дней перед заказом крупного аппарата.
Выбирайте производителя, который предоставляет полный пакет документов, имеет собственную аттестованную лабораторию НК и готов взять на себя гарантийные обязательства не только на сварные швы, но и на коррозионную стойкость футеровки при соблюдении технологического регламента. Такие компании, как ООО «Уси Цивэй Технологии Цветных Металлов», демонстрируют, как сочетание сертификации ASME, передовых технологий сварки и индивидуального инженерного подхода позволяет создавать оборудование, отвечающее самым жестким требованиям современной промышленности.
Готовы обсудить ваш проект?
Запросить коммерческое предложение и технические характеристики
Примечание: Вся информация носит справочный характер. Окончательный выбор материала должен быть согласован с проектной организацией и основан на конкретных данных технологического процесса.