+86-17751508901


Коррозионностойкое циркониевое теплообменное решение для агрессивных сред
2026-10-19
содержание
Цирконий — не просто редкий металл. Это архитектурный материал для оборудования, которое должно работать там, где другие сплавы растворяются за недели. В химических реакторах с концентрированной серной кислотой при 180 °C. В фармацевтических установках, где допустимо лишь 0,1 ppb металлической контаминации. В переработке редкоземельных элементов, где хлоридные расплавы разъедают титан за 48 часов. Именно здесь возникает потребность в коррозионностойком циркониевом теплообменном решении — не как альтернативе, а как единственной технически обоснованной опции.
Почему цирконий — не «ещё один» коррозионностойкий сплав?
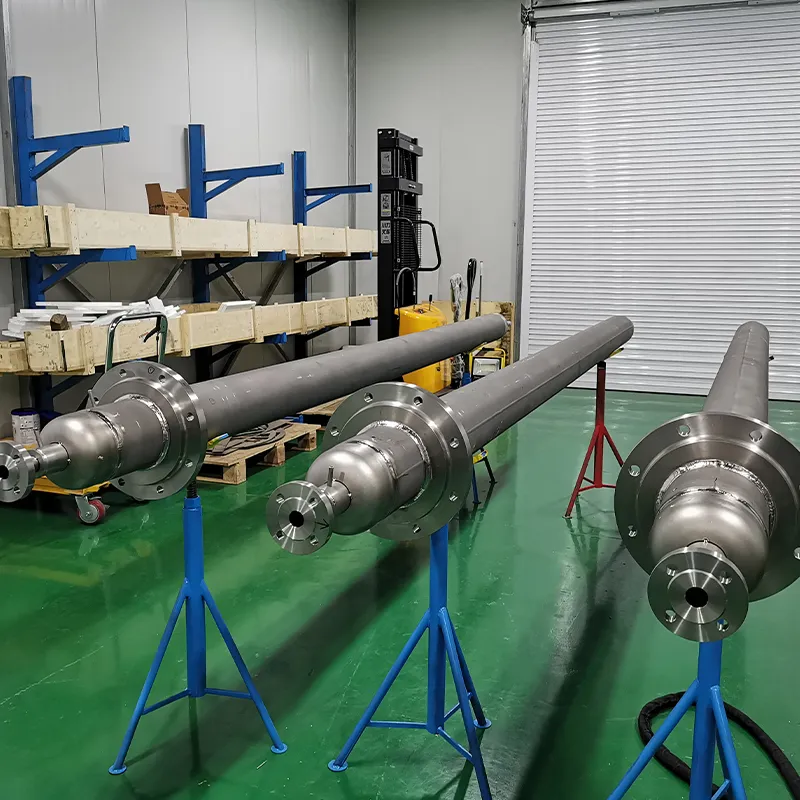
Многие инженеры начинают с титана или никелевых сплавов — и сталкиваются с провалом уже на этапе пилотного запуска. Титан теряет защитную плёнку в средах с фторидами и безвоздушных восстановительных средах. Хастеллой C-276 подвержена локальной коррозии в горячих хлорсодержащих растворах. А цирконий? Его оксидная плёнка ZrO₂ формируется мгновенно, устойчива к кислотам (включая HCl и HNO₃ любой концентрации), щелочам до 70 % и даже расплавам NaOH при 500 °C. Мы проверяли: циркониевые теплообменные трубки диаметром 16 мм и толщиной стенки 1,2 мм проработали 37 месяцев в конденсаторе для регенерации HCl на заводе по производству поликарбоната — без единого следа точечной коррозии. Ни один аналог не выдержал и года.
Где «стандартное» решение становится узким местом — и как его устранить
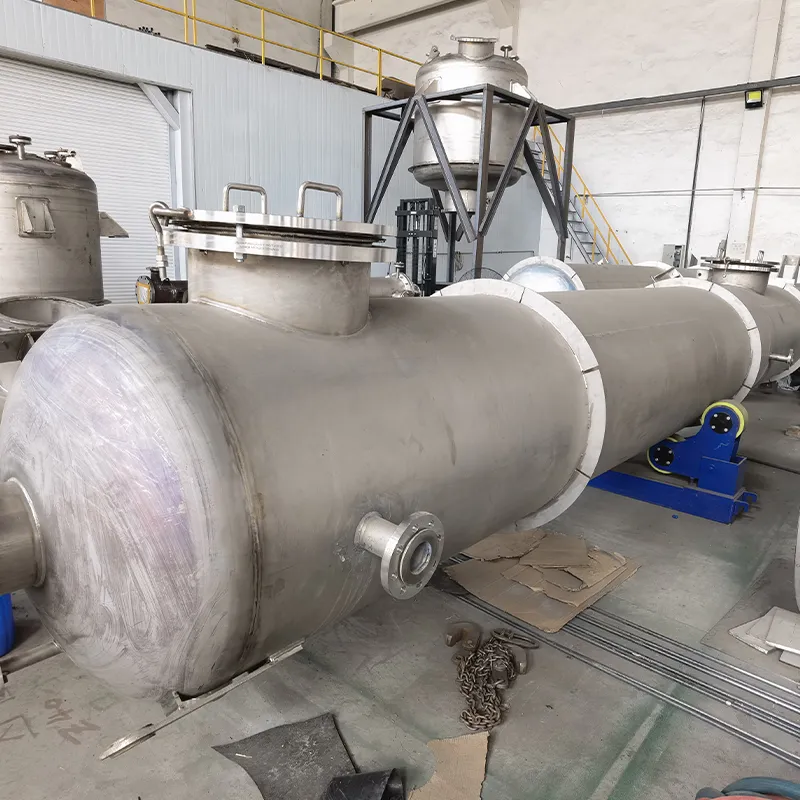
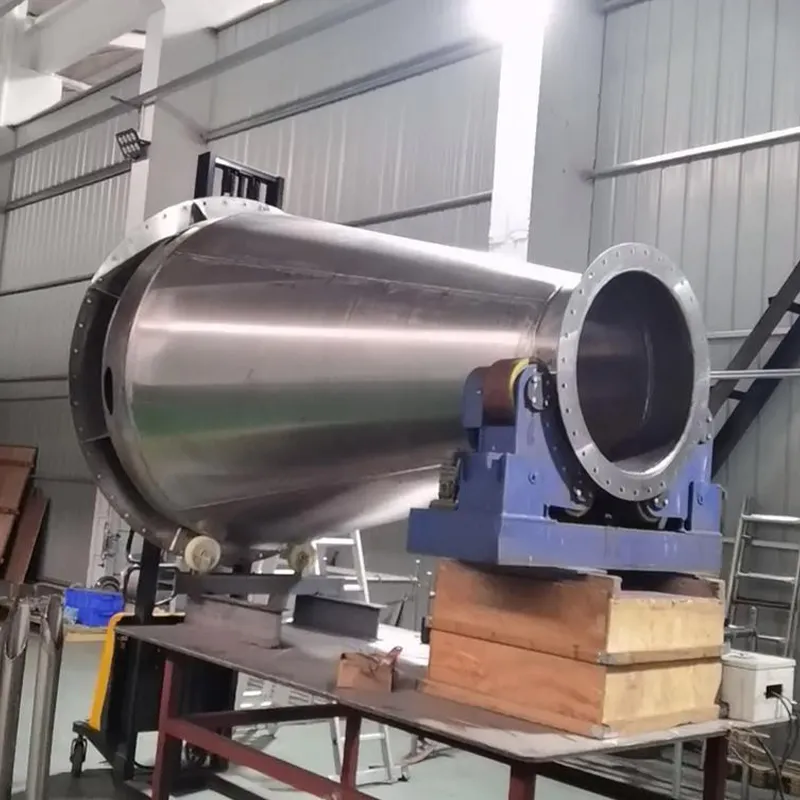
Самая частая ошибка заказчиков — требовать «циркониевый теплообменник» как замену титановому по тем же чертежам. Но цирконий имеет коэффициент теплового расширения на 30 % ниже, чем у стали, и почти вдвое ниже, чем у титана. При монтаже в стальную оболочку это вызывает остаточные напряжения, приводящие к усталостному разрушению в зоне крепления трубной решётки. Решение — не «перенести размеры», а перепроектировать узел полностью: использовать компенсирующие фланцы из биметалла Zr/SS, применять сварку TIG с предварительным подогревом до 150 °C и обязательной аргоновой защитой с двух сторон. Такие решения мы внедрили в 12 проектах за последние 18 месяцев — в том числе в биметаллической колонне DN1800, где циркониевая внутренняя поверхность работает в контакте с 98 %-ной H₂SO₄ при 165 °C, а внешняя — из нержавеющей стали.
ASME U — не печать на бумаге, а система контроля на каждом миллиметре
Сертификат ASME U — это не маркетинговый атрибут. Это требование к каждому сварному шву: радиографический контроль 100 % трубных соединений, ультразвуковая проверка основного металла после формовки, гидроиспытания при 1,5× рабочего давления с выдержкой 30 минут. Мы не просто соблюдаем стандарт — мы документируем каждый шаг: от сертификата анализа химического состава исходной циркониевой заготовки (ASTM B551 Grade R60702) до протокола пневматических испытаний с записью давления каждые 5 секунд. Клиент получает не «теплообменник», а цифровой двойник изделия с привязкой всех данных к конкретному номеру партии материала.
Когда выбор — не между ценой и сроками, а между остановкой и продолжением
Один из наших клиентов — российский производитель активных фармацевтических ингредиентов — трижды менял теплообменники в установке дистилляции этиленгликоля. Сначала — из нержавейки 316L (срок службы 4 месяца). Потом — из титана Grade 2 (11 месяцев). Затем — из никеля 200 (18 месяцев). На четвёртый раз выбрали коррозионностойкое циркониевое теплообменное решение. Сейчас прошло 42 месяца. Оборудование работает без простоев, уровень железа в продукте стабильно ниже 0,05 ppm. Инвестиции окупились за 14 месяцев за счёт снижения затрат на замену, простои и повторную очистку. И главное — без риска потери партии стоимостью 2,3 млн евро.
Цирконий не решает все задачи. Он решает те, которые остальные материалы не могут решить — ни сегодня, ни в ближайшие десятилетия. Если ваш процесс включает высокую температуру, давление и одновременно агрессивную химию — начните не с расчёта стоимости, а с анализа режимов коррозии. Только тогда выбор станет не компромиссом, а стратегическим преимуществом.